
Questione di priorità, adesso siamo impegnati in una acquisizione, molto promettente e non facile, ultime fasi delle due diligence, unità produttive in un’altra country, e anche lì problemi di reperimento di personale specializzato, come da noi… beh, sono stati bravi, da qualche anno cercano e trovano gente in India, se li portano in casa, e la cosa funziona. Del resto, anche noi abbiamo fatto qualcosa di simile, parecchio tempo fa, siamo andati a pescare tra i migranti, è andata molto bene.
La produttività è sempre importante, ma in questo momento il miglioramento dei processi di produzione non è la prima priorità…
È da un bel po’ di tempo che Joshua, General Manager di una media impresa italiana, sta pensando di intervenire, con noi, sul miglioramento continuo, ma, come per tanti, gli scenari cambiano così repentinamente e rapidamente da costringerlo a occuparsi d’altro: l’acquisizione in corso è iniziata quando si era appena conclusa (negativamente) una precedente estenuante trattativa di fusione, stavamo organizzando le agende per iniziare, necessario rinviare…
Stavamo organizzando le agende anche poco prima che iniziasse la trattativa in vista della fusione, aveva appena concluso (con successo) una acquisizione, il momento sembrava propizio, accidenti, necessario rinviare…
Giusto un paio di giorni prima avevo incontrato Conrad, direttore di produzione, dopo aver constatato gli ottimi risultati ottenuti con il metodo Valinova in una delle principali linee di produzione stava vedendo quando iniziare con noi su un’altra linea, ma, accidenti, gli era capitata tra capo e collo una grana assolutamente imprevedibile, e dovevano assolutamente occuparsi, tutti, di mettere a posto una grossa consegna: quel nuovo genio del procurement aveva acquistato una partita di valvole speciali ad un prezzo estremamente interessante, realizzando un saving del 83%, wow!… peccato che le nuove valvole, arrivate ai collaudi finali, non avessero tenuto. Necessario rinviare…
Il rinvio, visto come necessario, è presentato come effetto collaterale della attribuzione di priorità che ciascuno dei due protagonisti applica a ciascuno degli elementi del quadro con cui ha a che fare, mettendoli in un ordine che risponda efficacemente alla necessità di risolvere un problema.
Sappiamo che ciascuno dei due attribuisce priorità adottando regole, script neurali, messi a punto in anni di studi, di esperienze, di successi e insuccessi: saper mettere in ordine che cosa prima e che cosa dopo, sostanza di qualunque planning, è una skill chiave, se sbagli il planning ti condanni all’insuccesso.
Gli script neurali, i software neurali impiegati dai due protagonisti sembrano nettamente distinguere l’ambito del continuous improvement dall’ambito delle cose di cui si devono occupare ora, sono due pezzi separati e distinti: da una parte l’acquisizione in corso e dall’altra l’avvio del “programma” di continuous improvement in produzione; da una parte la risoluzione della grana della spedizione e dall’altra l’avvio del continuous improvement nella seconda linea di produzione coinvolta nella emergenza.
Insomma, regola 1: per risolvere qualunque problema occorre scomporlo in pezzi.
E poi, regola 2, una volta distinti e separati i pezzi, meglio applicare una antichissima e collaudatissima regola empirica: ubi stat corpus non alter, ehi, non scherziamo, è un principio della fisica dei corpi e dello spazio, dove c’è una cosa non ce ne sta un’altra, qualcuno può contestare questa verità?
Naturalmente no, e quindi regola 3: attribuire priorità! Nello stesso spazio-tempo non ci possono stare due cose, è ovvio che prima dobbiamo concludere l’acquisizione, la risoluzione della grana, e poi occuparci del continuous improvement.
Finalmente regola 4, agire, che, nel nostro caso ha l’effetto di rinviare a miglior tempo e luogo il programma di Continuous Improvement.
Invisibile, in questa sommaria descrizione, un errore che ha conseguenze molto importanti. Errore non semplice da descrivere, anche perché, in sé, non è un errore: vediamo di sciogliere questa difficoltà e apparente contraddizione.
Ciò che resta invisibile, in prima approssimazione, è che il metodo viene trattato come fosse uno strumento.
Anche se qualunque metodo, in qualunque ambito, è, alla fin dei conti uno strumento che utilizziamo per cavare il meglio dalla situazione in cui ci troviamo, tuttavia si differenzia dagli strumenti principalmente sotto l’aspetto della sua collocazione fisica, del tempo e delle risorse che l’adozione del metodo richiede.
Solo lo strumento e l’impiego dello strumento richiedono spazio-tempo reale, una logistica e una pianificazione di attività, il metodo no, il metodo altro non è se non un insieme di ricette, plessi-sequenze di script neurali, il nostro metodo, qualunque esso sia, ce lo portiamo dietro, parte della nostra rete neurale, sta nello spazio-tempo “virtuale”, è una modalità di funzionamento della nostra spettacolare rete neurale.
In sé, come tutti i metodi, anche il metodo Valinova è una modalità di funzionamento della nostra spettacolare rete neurale, attivabile e disattivabile, come le modalità D (Drive), S (Sport), R (Reverse), P (Park), N (Neutral) del cambio automatico delle auto che usiamo ogni giorno.
C’è solo uno switch da fare, c’è uno switch che i nostri protagonisti possono fare, attivando una ulteriore e diversa modalità di Continuous Improvement, senza perdere quella che hanno già, i pezzi li hanno già tutti, si tratta di connetterli secondo un altro schema: per configurare i primi, i fondamentali, valore e non-valore, e ottenere rapidamente risultati formidabili bastano 30 minuti.
E poi usare questa modalità ogni giorno, “mentre” procediamo nel fare di ogni giorno, che è “quasi” lo stesso di prima, stessi strumenti, stessi ingombri di tempo, stesso consumo energetico. Non un pezzo da aggiungere e mettere in fila con tutto il resto, ingombro zero, tempo praticamente zero, 30 minuti sono niente: è “solo” uno switch.
Quindi, necessariamente, l’argomentazione “siamo impegnati in altro” cade, non ha fondamento.
Non è certo la prima volta che incontriamo risposte di questo tipo, spesso da nuovi clienti: è in un certo senso sorprendente che i nostri protagonisti, che conoscono il nostro metodo, lo hanno sperimentato, ne hanno constatato l’efficacia, ci diano, d’acchito, la stessa risposta.
Proprio questa singolarità ci ha spinto a cercare di capire meglio quale ne sia, quali ne siano le sorgenti, sia per i clienti “nuovi” che per quelli “collaudati”, se ce ne siano, e quali, di comuni: dovrebbero essercene, almeno alcune.
Perché ci interessano, e dovrebbero interessare anche te?
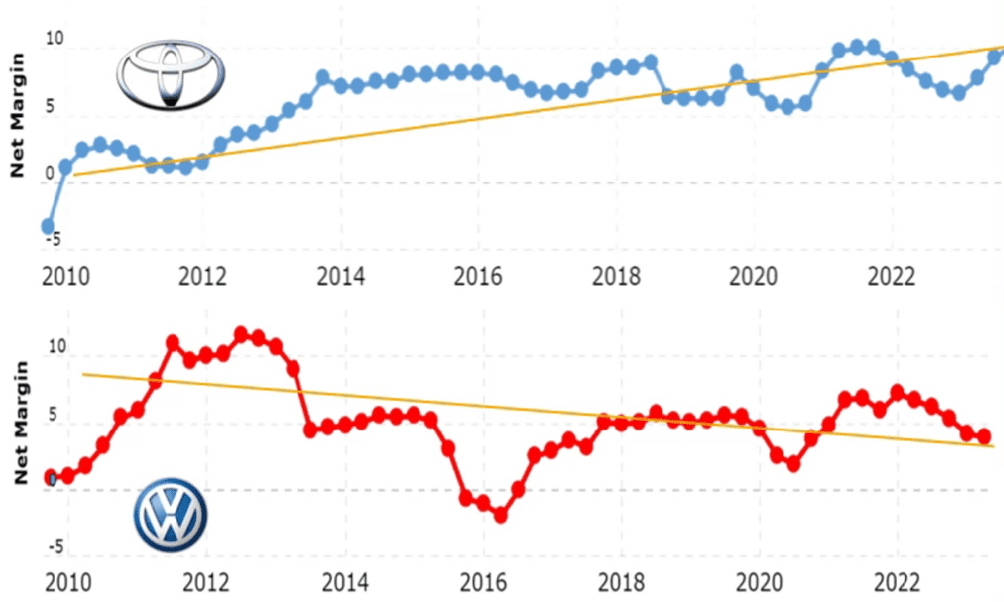
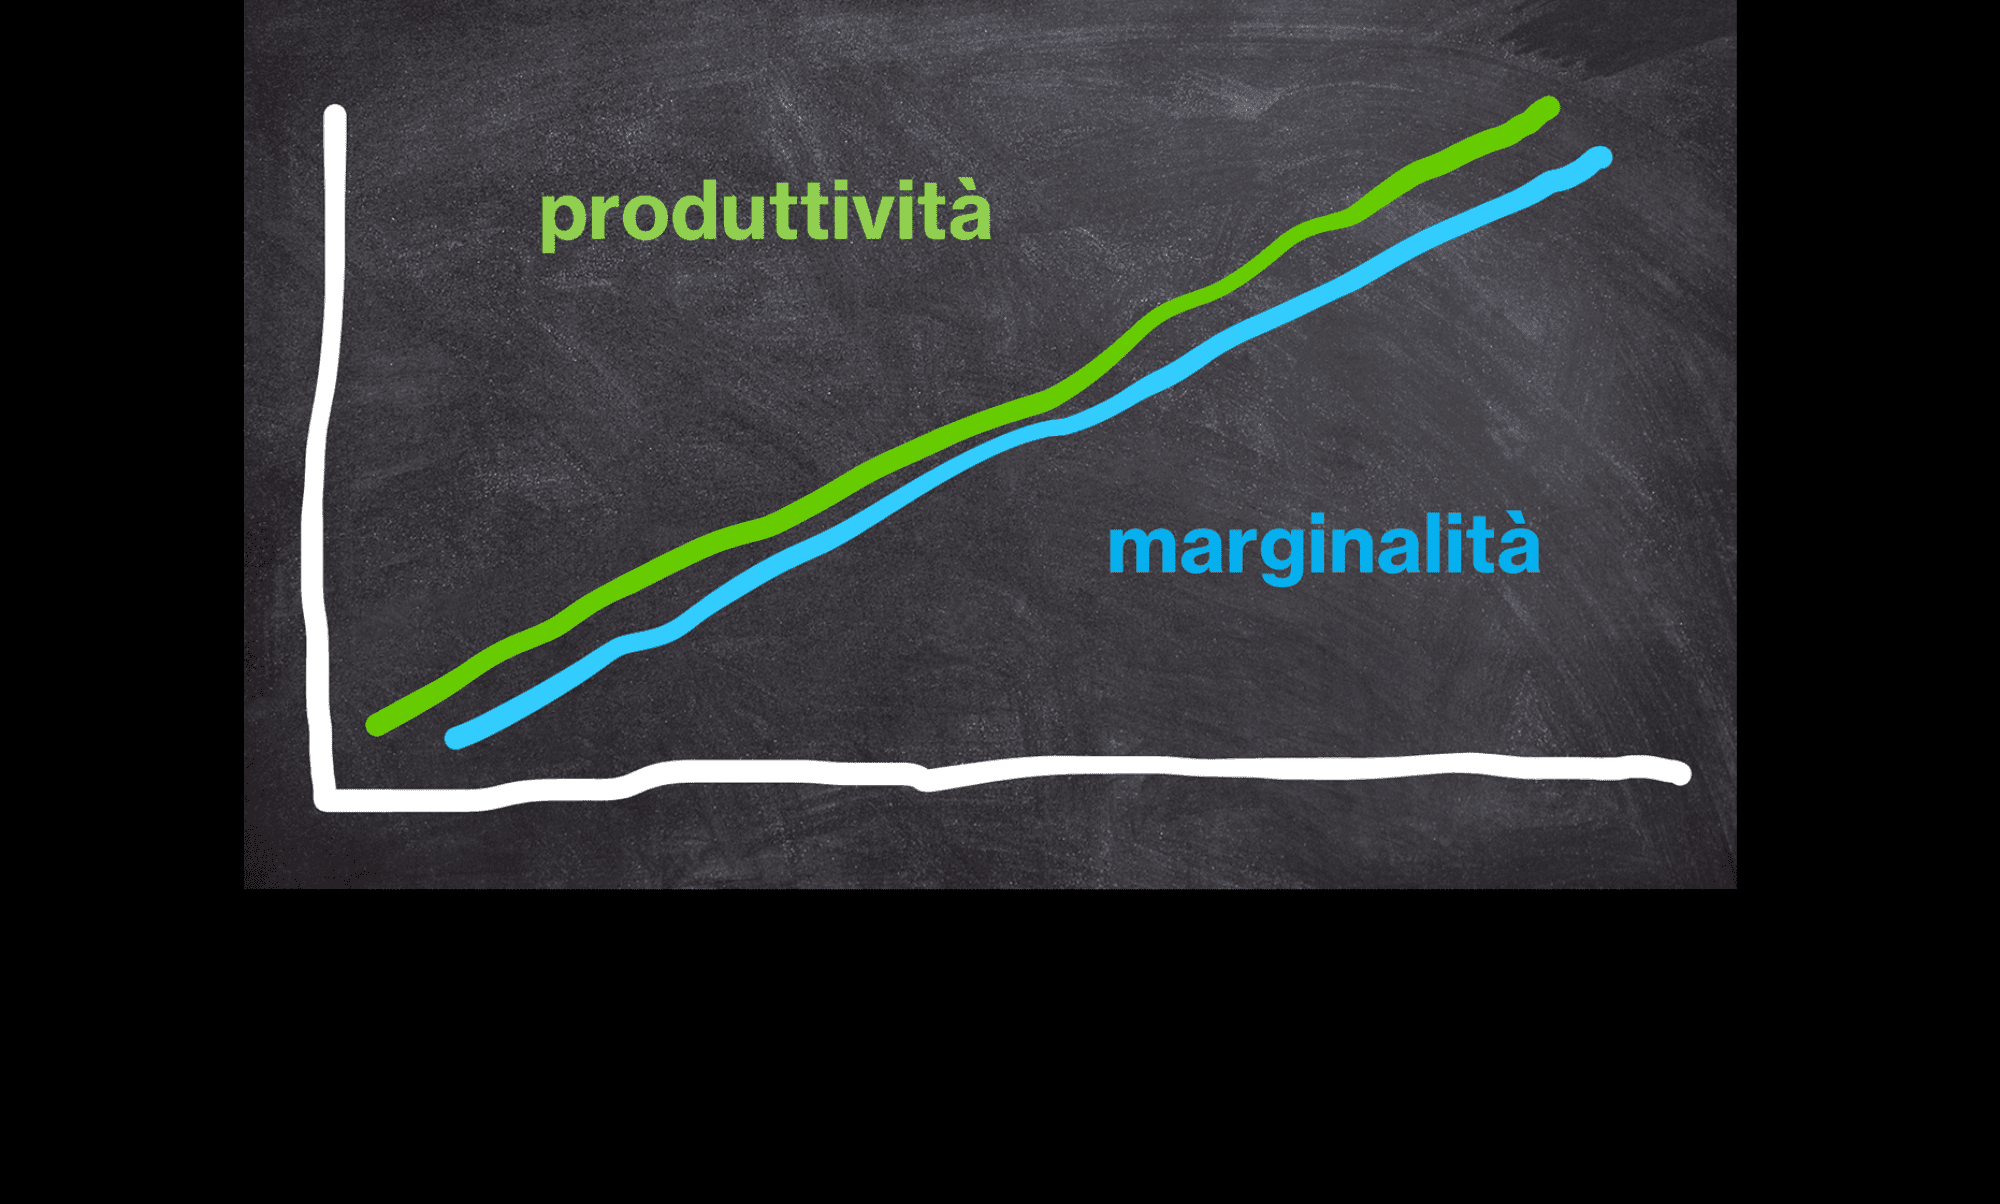
Due ordini di ragioni, tra loro correlate: la prima è che prima si comincia e prima arrivano i risultati buoni, sia quelli che si misurano in termini di produttività (classicamente +100%, a perimetro costante di risorse e investimenti) e marginalità (classicamente +20%, a perimetro costante di risorse e investimenti), e soprattutto quelli che permettono alla “macchina” organizzativa di continuare a migliorare produttività e margini ogni giorno. Come Toyota, due milioni di pezzi più di Volkswagen con la metà del personale di Volkswagen.
La seconda è che prima si comincia e prima si arriva alla condizione di non aver bisogno di operare tagli di personale e chiusure di siti produttivi, cosa che invece sta accadendo nella azienda di Conrad (il suo CEO al momento ha altre priorità, di livello superiore, a suo giudizio, dell’occuparsi del Continuous Improvement in modo diverso da come lo stanno già facendo), come sta accadendo in Volkswagen, e in molte altre organizzazioni.
Se non conosciamo le radici del problema, le radici dell’errore, le soluzioni adottate rischiano fortemente di non funzionare, o, quando sembrano funzionare, di diventare rapidamente problemi da risolvere.
Per ora abbiamo:
- Individuato un’area di indagine principale, costituita dai dispositivi effettivi di protezione dei software neurali organizzativi: essi sono la sostanza della cosiddetta cultura organizzativa, specifica e distintiva di ogni sistema organizzativo, declinata ad ogni livello di complessità del sistema organizzativo, dal singolo soggetto alla intera organizzazione.
- Ipotizzato che una radice sia costituita dalla facilità/difficoltà di attivazione della modalità di funzionamento della rete neurale correlata alla “generazione” del pensiero simbolico, modalità che molto probabilmente è a sua volta correlata ad un maggior costo energetico, proprietà di ogni singolo sistema umano: pur riconoscendo che si tratta di una proprietà di ciascun singolo individuo, tuttavia le modalità di interazione tra i singoli individui possono facilitare o inibire lo “switch” di modalità di funzionamento della rete neurale.
Iniziamo senz’altro da 1, la protezione dei software neurali organizzativi.
* * *
… questione di priorità, adesso siamo impegnati in una acquisizione…
… era capitata tra capo e collo una grana assolutamente imprevedibile, e dovevano assolutamente occuparsene, tutti e subito…
Nei frammenti del quadro riportati in corsivo c’è un sacco di roba: i frammenti riportano gli effetti del funzionamento della macchina organizzativa, del sistema-organizzazione, della attuazione degli script di regolazione della interazione tra i sottosistemi che costituiscono il sistema-organizzazione, a diversi livelli di complessità.
Joshua non si occupa della acquisizione in corso perché una mattina si è svegliato così, né Conrad del sistemare una consegna di prodotti difettosi giusto perché non gli piacciono le cose fatte male: da un sottosistema (CDA, Controllo Qualità) è arrivata una richiesta, un ordine, a cui, in vista del buon funzionamento dell’intero sistema, occorre rispondere, è necessario rispondere.
Ciò che rende necessario rispondere, per Joshua e Conrad, sono le conseguenze, naturalmente, sia del non rispondere sia del rispondere adeguatamente, entrambe hanno a che fare con la loro, di Joshua e Conrad, sopravvivenza.
Poi arriviamo noi, sventolando la bandiera del metodo Valinova, e i nostri protagonisti che altro potrebbero o dovrebbero fare, di efficace, se non applicare il loro metodo: fare a pezzi il problema, mettere in fila i pezzi, e sistemare un pezzo alla volta è il metodo.
Descritto in modo rozzo, d’accordo, ma il punto è che queste regole SONO Continuous Improvement: quello che abbiamo davanti al naso è il frutto del metodo di Continuous Improvement che i nostri protagonisti hanno sviluppato e utilizzato per decenni, e che li ha portati, se non al successo, certamente a riuscire a sopravvivere e a garantirsi una buona qualità di vita.
Mettere in fila è l’effetto della adozione di criteri di priorità, in questo caso i criteri corrispondono alla valutazione dell’ordine di grandezza di impatto delle diverse cose d fare sulla loro qualità di sopravvivenza: l’adozione dello strumento (metodo) Valinova ha un impatto minore (se non risibile) rispetto alla acquisizione o alla sistemazione della consegna difettosa.
Che cosa li ha portati, evidentemente, a questa valutazione?
Sia Joshua che Conrad stanno considerando l’adozione dello strumento (metodo) Valinova situato all’interno del sottosistema di cui sono attualmente parte e “proprietari”, nessuno degli altri sottosistemi dotati della facoltà di sanzione/premio richiede loro di occuparsi di questo: la valutazione è quindi corretta.
Guardando meglio quello che possiamo almeno cominciare a scorgere è che Joshua e Conrad stanno cercando di risolvere, se non risolvendo, meglio che possono, un problema di apprendimento e cambiamento organizzativo: anche se stanno maneggiando un metodo come fosse uno strumento, tuttavia “sanno” che si tratta di un cambiamento di metodo.
In parte sanno che i sistemi umani (e qualunque organizzazione umana, produttiva e non, è un sistema umano) apprendono e cambiano (cioè integrano nuovi script neurali con i precedenti) solo sotto rigide condizioni.
Che cosa ci sarà mai di tanto diverso, e difficile, e migliore nell’integrare un nuovo pezzo di script nel metodo attuale? Forse che le cose non devono essere più fatte una alla volta, e in ordine ottimizzato?
Che cosa c’è di migliore
Dopo qualche riflessione Conrad ha deciso di provare ad adottare il “nuovo” metodo anche alla sistemazione della consegna difettosa, processo che non sarebbe mai entrato tra i capitoli del Continuous Improvement ufficiale attualmente adottato dalla sua azienda, tutta piena di lean e cinture multicolori.
Tenendo saldo il filo valore e non-valore
- ha modificato progressivamente il processo di smontaggio, riparazione e rimontaggio, migliorando misurabilmente i tempi di esecuzione (produttività e marginalità) e l’impiego delle attrezzature (sicurezza);
- ha scoperto che, pur essendo un tipo di operazione già compiuta tempo addietro, prima che lui arrivasse alla attuale posizione organizzativa, non esistevano né standard di esecuzione né traccia delle istruzioni operative da eseguire per garantire sicurezza di risultato e sicurezza degli operatori
- ha provveduto a redigere e mettere a sistema gli standard di esecuzione e di misurazione delle specifiche operazioni
Se non avesse seguito il filo valore e non-valore, nulla sarebbe cambiato rispetto al passato, nulla sarebbe migliorato, a tutti i livelli di complessità sistemica, dal singolo soggetto, coinvolto direttamente nella esecuzione delle singole e specifiche azioni necessarie alla sistemazione della consegna difettosa (operazione che sappiamo essere totalmente non-valore: ma così non perdiamo né la possibilità né l’impegno a ridurlo), all’intera organizzazione, che ora, oltre a poter consegnare finalmente il prodotto rispondente ai requisiti, dispone di standard e misure necessari a ulteriori miglioramenti.
Che cosa c’è di diverso
Molto più di quel che è stato descritto, e che in parte, simultaneamente, costituisce uno degli ingredienti della difficoltà di apprendimento e cambiamento (miglioramento): il “vecchio” metodo mantiene il focus sul funzionamento interno del sistema organizzativo.
Per questo, probabilmente, il termine “muda”, di kaizeniana memoria, è stato clamorosamente tradotto in spreco, waste, obliterando totalmente la abissale differenza tra spreco e non-valore: se lo spreco è certamente non-valore, il non-valore è enormemente di più, quantitativamente, di ciò che è considerato spreco, e include quasi tutto ciò che non viene, ordinariamente, considerato spreco.
Per questo gli script del “vecchio” metodo portano necessariamente a puntare sulle intuizioni e segnalazioni interne di possibili miglioramenti, e non sullo studio infinito e quotidiano del miglioramento dei processi, di tutti i processi, finalizzato a ridurre il non-valore e aumentare il valore
Il nuovo metodo mantiene il focus sul Cliente: valore e non-valore sono rigidamente definiti dal punto di vista del cliente, non dal nostro punto di vista, valore è ciò che il cliente riconosce come valore e che è disposto a pagare, non-valore è il contrario. Ad esempio, qualunque trasporto è non-valore, e l’obiettivo è eliminarlo, passo dopo passo ridurlo a zero: anche se adesso non possiamo azzerarlo, tuttavia possiamo ridurlo, e questo è l’impegno di ogni giorno, qualunque sia la forma che il trasporto assume, dovunque si trovi. L’obiettivo di ogni giorno è zero trasporto, zero non-valore, ogni step, misurabile, deve andare in quella direzione.
Questo è il filo, valore e non-valore, seguito da Conrad per generare i miglioramenti che ha generato.
Che cosa c’è di difficile
Tra gli ostacoli ne abbiamo già incontrato uno: nessuno, nessun sottosistema ha chiesto a Joshua e Conrad di occuparsi in questo modo specifico del Continuous Improvement, anzi, a Conrad viene chiesto di uniformarsi alle regole attuali dei programmi adottati dalla azienda, cosa che certo Conrad fa, pur utilizzando il nuovo metodo… tanto loro non lo vedono, alla fine vedono solo il miglioramento generato, sufficit.
Chiunque abbia esperienza di lavoro in contesti organizzati sa che fare ciò che non è richiesto espone a rischi, anche con le migliori buone intenzioni (nessuna buona azione resterà impunita, così si dice), anche sulla scorta delle migliori competenze e sapienze (dal sollecitare attacchi invidiosi a o sollecitati da timori di perdere i propri privilegi, pochi o tanti che siano, insomma la “concorrenza” interna, a diventare capro espiatorio in qualche caccia al colpevole): in termini sistemici, abbiamo a che fare con la protezione delle “regole” di interazione tra sottosistemi, e con le conseguenze della eventuale violazione delle regole adottate, esplicitamente o implicitamente ritenute necessarie ed efficaci per il buon funzionamento dell’intero sistema.
A Joshua il CDA chiede di darsi da fare sulla nuova acquisizione, occuparsi anche di inserire un nuovo metodo di Continuous Improvement non è in contrasto con la richiesta del CDA, rientra nell’ambito di competenza di Joshua, che se ne era concretamente occupato, aveva saggiato personalmente il servizio e lo aveva giudicato idoneo… ma, per una serie di ragioni, ora è meglio dedicarsi alla acquisizione, il resto lo vediamo poi.
A Conrad, in un contesto che pure sostiene e incoraggia l’impegno al miglioramento continuo (esiste un COE, un Center of Excellence dedicato al Continuous Improvement, perbacco!), all’inizio è necessario fare appello alla propria iniziativa, sperimentare il nuovo metodo quanto basta per ottenere il permesso esplicito del suo capo a continuare la sperimentazione.
Se da un lato non possiamo non condividere la sensatezza del proteggere le regole di buon funzionamento sistemico, dall’altro non possiamo non interrogarci su come il sistema si adatta ai mutamenti dell’ambiente con cui ha a che fare, adattamento che include cambiamento e miglioramento delle regole di funzionamento, interazione e integrazione dei propri sottosistemi.
Come ce la caviamo con questo?
* * *
Tra le descrizioni più convincenti di come Toyota ha a che fare con la necessità di adattarsi continuamente ai cambiamenti ed alle variazioni dell’ambiente (mercati, competitori, risorse) c’è sicuramente l’ottimo lavoro di Rother[i]: come tante altre, alla fine, risulta poco praticabile per la “semplice” ragione di non riuscire a fare ciò che pure indica come indispensabile, distintivo, condizione critica, condizione chiave per il miglioramento continuo, e cioè conoscere il processo reale e mantenere elevata e continua l’attenzione sul processo reale: quale processo?
Esattamente quello che i sistemi umani adottano per adattarsi ai mutamenti dell’ambiente con cui hanno a che fare, adattamento che include cambiamento e miglioramento delle regole di funzionamento, interazione e integrazione dei propri sottosistemi, e cioè:
il processo di apprendimento e cambiamento dei comportamenti dei sistemi umani
Se non ci sono problemi, allora abbiamo un problema
È uno dei punti su cui Rother lavora alacremente, snodando sensatissime implicazioni, descrizioni di comportamenti, aneddoti, strumentazioni, standard, best practice: poco meno che ovvia la sequenza dei seallora:
se non ci sono problemi non possiamo migliorare verremo superati dalla concorrenza chiuderemo bottega
Per questo, uno dei tratti distintivi di Toyota è che il suo kata, il suo modus operandi “standard” (noi traduciamo in script neurale stabilmente adottato) è di dare la caccia ai problemi, di cercare e far emergere problemi, di preoccuparsi se non se ne vedono, apparentemente di crearli se proprio non ce ne sono.
- IL PROBLEMA C’È SEMPRE, si presenta in modi molteplici in ogni processo produttivo, ma è SEMPRE, costitutivamente, presente: come eliminare il NON-Valore (il buon vecchio muda), e, con questo e attraverso questo, aumentare il valore.
In uno degli aneddoti, estremamente interessante, un responsabile, preoccupato dalla forte e progressiva diminuzione delle segnalazioni di “problemi”, richiama l’attenzione della squadra sulla cosa, incita ad aumentare l’attenzione, suggerisce di diminuire gli stock di semilavorati in alcune fasi del processo di lavorazione: se, da un lato, questo costituisce una modifica degli standard, dall’altro si basa sulla valorizzazione di una delle sette varianti del non-valore che lo standard precedente aveva definito come “ottimizzato”, soddisfacente (temporaneamente), e che il nuovo standard riconsidera.
Il problema, cioè, emerge (o riemerge) quando consideriamo, in questo caso, lo stock per quello che è, non-valore da eliminare, o almeno ridurre: il problema del non avere problemi deriva dal sistema di intercettazione.
- Dal punto di vista del sistema vivente, ad ogni livello di complessità, qualunque adattamento intenzionale (che è, in sé, un cambiamento, effetto collaterale di un apprendimento, nome che indica una modificazione degli script neurali adottati) richiede che il sistema abbia intercettato una minaccia: la modalità distintiva del sistema umano presenta la caratteristica di segnalare il presentarsi di una minaccia attraverso il dolore, vissuto da ciascun singolo soggetto con gradi di intensità tendenzialmente correlati alla gravità della minaccia, dal lievissimo fastidio alla pena atroce.
Questa è condizione generale, necessaria e non sufficiente a consentire l’innesco di un processo di apprendimento (revisione e modifica degli script neurali) e cambiamento/miglioramento (adozione dei nuovi script neurali): ma è sufficiente qui ad indicarci che il Toyota kata deve prevedere, contemplare, contenere ciò che serve per mantenere un buon numero di soggetti e gruppi (se non tutti) in una condizione di “continuous pain”, nella costante ricerca di come progredire lungo la via della eliminazione del non-valore… e della crescita del valore.
Il principio ci è chiaro, del resto niente di particolarmente nuovo, mai accontentarsi, no? cosa che, nelle comuni e arcinote dinamiche organizzative, si traduce in obiettivi sempre più alti da raggiungere, in ogni modo, e (quasi) ad ogni costo: nella tradizione occidentale (altro nome degli script neurali, individuali e collettivamente più o meno condivisi) gli obiettivi devono essere non solo ambiziosi, ma anche specifici, realistici, misurabili, dotati di un limite temporale entro cui il risultato va ottenuto.
E bisogna che siano considerati importanti da soggetti e gruppi, interessanti, assunti, accolti volentieri, ci deve essere la voglia, il desiderio di raggiungerli: se questa parte, più “motivazionale” che razionale, può sembrare accessoria, un “in più” del repertorio classico delle “risorse umane”, lo è solamente in virtù della interpretazione socialmente accettata dei termini che abbiamo usato per descriverla.
Se il (continuous) pain indica la prima condizione, necessaria e non sufficiente, dell’apprendimento e cambiamento comportamentale dei sistemi umani, l’interesse, e cioè l’impegno autentico e “volontario” dei sistemi umani nel cimento indica una seconda condizione, anch’essa necessaria e non sufficiente: in termini sistemici abbiamo a che fare con specifiche configurazioni del funzionamento del sistema emotivo, dei sistemi preposti alla generazione di pensiero e dei sistemi di controllo di funzionamento dei sistemi stessi, tutti rilevanti contributori alla generazione dei nuovi script neurali.
Può suonare complicato, ma lo è molto meno del mangiare e digerire un panino, cosa che “sappiamo fare” tutti: del resto, di fatto, anche apprendere e cambiare lo sappiamo fare tutti.
Qui abbiamo l’obiettivo di sapere meglio come i sistemi umani, oltre a proteggere i buoni script che hanno sviluppato nel corso della loro storia, riescano a continuare a sviluppare nuovi script, come si adattino, intenzionalmente, attraverso la revisione e la modifica degli script attuali, ai cambianti degli ambienti con cui hanno a che fare:
ci serve saperne di più sul processo di apprendimento e cambiamento dei comportamenti dei sistemi umani
Su, e di, questo specifico processo Rother non ci dice niente, gli altri ancora meno: eppure è vero anche qui che il miglioramento (ottenere il nostro switch) dipende direttamente da quanto sappiamo e siamo focalizzati sullo specifico processo.
Da questo, e non da altro, dipende il grado di successo nel raggiungere il nostro obiettivo iniziale, uno switch rapido ed efficace nell’utilizzo di metodi e strumenti del continuous improvement, tale da consentirci di ottenere gli stessi spettacolari risultati di Toyota.
Prima condizione: pain! Questa condizione è correlata alla attenuazione o sospensione della protezione degli script neurali abitualmente adottati, e apre la possibilità di revisione e modifica degli script neurali
Seconda condizione: Interesse (kanshin), necessaria alla ricerca e individuazione dei nuovi pezzi di script da integrare con i precedenti e necessaria alla adozione (esecuzione) dei nuovi script.
Che cosa e Come: make or buy
L’individuazione dei nuovi pezzi di script da integrare (il vecchio non si butta via, non si può) dipende dal come la nostra macchina biologica svolge la ricerca, anche qui niente di particolarmente nuovo, in fondo sono varianti del noto make-or-buy, cambiano alcune cose.
Trattando, come stiamo facendo, del continuous improvement, le opzioni aperte sono
- Copiare – equivale al buy, copiare/comprare strumentazioni, istruzioni per l’uso, magari assumere esperti o soggetti certificati come tali: per il sistema umano significa ricostruire una copia, più o meno fedele, dello script utilizzato da qualcun altro, replicando i risultati già ottenuti, in questo modo azzerando il margine competitivo.
- Procedere per tentativi ed errori – equivale al make. Il sistema umano ci prova senza il conforto di quello che fanno gli altri, correndo il rischio, come si dice, di scoprire l’acqua calda, di sciupare tempo ed energia per ottenere uno script ottenibile con molto minore sforzo e a costi minori, ma aprendosi alla possibilità di generare soluzioni originali e non (facilmente) copiabili, talmente integrate nei propri distintivi processi produttivi da risultare poco visibili dai competitori: generare e proteggere il margine competitivo.
Si tratta di due logiche che portano alla costruzione di script marcatamente diversi: nel primo caso studiamo la macchina ed il manuale operativo in modo da riuscire a farla funzionare secondo gli standard indicati dal costruttore (margine competitivo pari a zero, la stessa macchina ce l’hanno anche i concorrenti), nel secondo caso studiamo la macchina ed il manuale operativo cercando tutti i modi possibili con cui ottenere risultati migliori.
Come ha fatto Conrad quando ha ottenuto una macchina CNC esattamente uguale a quella usata da anni da un collega di un’altra linea di produzione, destinata ad una lavorazione identica: in 40 giorni ha ottenuto una produttività, misurata in numero pezzi/giorno, esattamente doppia rispetto a quella del collega, mantenendo il numero iniziale di ore/uomo. Come ci è riuscito? Togliendo e riducendo il non-valore.
Come fa da sessant’anni Toyota, privilegiando stabilmente la seconda logica, martellando senza sosta e coinvolgendo il più possibile la sua gente: eliminare non-valore e accrescere valore.
E l’interesse?
* * *
Un mio collaboratore, dopo qualche settimana di lavoro con me, si presenta una mattina con una faccia scontenta e mi dice: “Ho fatto un errore sulla linea di produzione”, mi descrive l’errore e mi dice che cosa farebbe per rimediare; io gli dico che ho capito l’errore, che la soluzione mi sembra giusta, e di procedere. Ma lui non sembra convinto, mi guarda con una faccia perplessa, poi prende coraggio e mi chiede “tutto qui?”… credo si aspettasse un cazziatone, e gli ho detto, sì tutto qui, quel che dovevi fare l’hai fatto, non hai nascosto nulla, me lo sei venuto a dire subito, hai studiato e capito il problema, hai pensato bene a come rimediare e sei pronto a mettere a posto le cose: vai.
Abbiamo inserito uno nuovo, fresco di laurea, e messo subito sul pezzo, tra le prime cose gli ho chiesto di fare video del pezzo di processo di cui si deve occupare, e dopo un po’ mi arriva con una ideona: posso usare un treppiede, così intanto che lo smartphone riprende io posso fare altre cose… e così gli ho spiegato che non aveva capito, lo scopo del video è guardare il processo, e poi poterlo riguardare tanto quanto basta per individuare esattamente valore e non-valore, cominciare a misurarli e poi migliorare… sta imparando rapidamente, tutto contento.
Come si realizza la condizione di “interesse”, di mobilitazione della attenzione, della cura, delle energie, dell’impegno nella direzione specifica di questa forma specifica di Continuous Improvement?
Non ci nascondiamo affatto che il tema è anche più che enorme e di enorme complessità, le risposte non possono essere ridotte a semplici ricettine, veloci e facili da imparare a memoria, e che non possiamo né vogliamo qui scrivere un trattato sul tema della motivazione umana al lavoro: ma alcune indicazioni ci sono.
Nei due frammenti riportati le troviamo, intrecciate, cerchiamo di districarle.
La prima è costituita dalla necessità che il Protagonista (il collaboratore) abbia la possibilità di costruire e sperimentare soluzioni, disponga di un perimetro sicuro entro cui mettere al lavoro la sua macchina: la nostra macchina biologica esercita un controllo continuo, incessante, sul proprio buon funzionamento, per questo ha bisogno di costruire, sperimentare, e ottenere prova del proprio buon funzionamento, di un’area discrezionale, autorizzata e protetta.
Autorizzata e “protetta” da chi? Dalla sua Spalla (il suo capo). Ci sono stati mesi di lavoro insieme, dove la Spalla ha dato prova sufficientemente continua, ogni giorno, di essere capace di dare supporto, di No Blame Culture, pur mantenendo saldamente la guida del lavoro comune.
La seconda è costituita dalla richiesta, quotidiana, della Spalla, di occuparsi del Continuous Improvement in questo modo specifico: la Spalla conosce il mestiere, sa benissimo che valore e non-valore sono simultaneamente solido fondamento, punto di partenza e di ritorno, e che molte altre attività devono essere svolte per ottenere miglioramenti reali.
Quali attività? Solving Problem, non problem-solving, come acutamente segnala e registra Rother: la prima cosa da fare non è mai precipitarsi sulle soluzioni (problem solving) ma capire e conoscere il problema, dove siamo ora, quale è la target condition, che cosa impedisce di essere ora nella condizione target, approfondire fino a quando la soluzione (una o due, non trenta o quaranta) ti cade in mano.
E poi congegnare gli esperimenti, il buon vecchio ciclo di Demming, PDCA, individuare il next step, agire, verificare, ottenere misure, aggiustare, fino a raggiungere stabilmente il miglioramento (valore aumentato e specifici non-valore diminuiti o eliminati), ridefinire standard e protocolli, e poi ricominciare.
Ricominciare? Sì, necessariamente: le nuove condizioni raggiunte inevitabilmente mostrano un nuovo quadro di valore e non-valore di cui occuparsi.
Insomma, la Spalla incarna anche il Pain, modulandolo, moderandolo, ma mantenendolo continuo: quando la Spalla non agisce in questo modo, il Protagonista trova altri modi per ottenere ciò di cui ha bisogno… e il Continuous Improvement si ferma.
* * *
Inevitabile la induzione “verso l’alto”: la Spalla non vive ed agisce nel vuoto, se ciascuna spalla è un capo, un responsabile, usando la medesima classificazione, dato a sua volta ha un capo, un supervisore, un responsabile, allora è anche Protagonista, e gli serve la sua Spalla, per poter efficacemente contribuire a generare questo tipo di miglioramento continuo.
E così arriviamo rapidamente al CEO, e anche più su, ai CDA: quanto e come sono focalizzati sull’aumentare valore ed eliminare non-valore? Quanto riescono a tenere a fuoco che costi, ricavi, marginalità, produttività sono effetti collaterali del diuturno lavoro su valore e non-valore? Quanto ne sanno e quanto imperiosamente richiedono, a tutti, che aumenti la generazione del valore e diminuisca il non-valore? Quanto e come supportano le azioni e le iniziative che riescono, misurabilmente, a ottenere questi effetti?
Jim Womack, padre del movimento Lean, nel 2022[ii] (come anche nel 2024[iii] … e nel 2025), oltre a constatare che nessuna nuova Toyota si presenta sullo scenario planetario come frutto del cosiddetto movimento Lean, riferisce che tra le cause degli arresti dei frutti della adozione del Lean Model/Thinking nelle organizzazioni, si trova anche il ricambio manageriale: insomma, se ne va uno di quelli che ci credono, ci tengono e chiedono di tenere il focus sul valore (è value-driven), ne arriva un altro, bravissimo, focalizzato su altro, ed il miglioramento si ferma… uffa, no, in tutte a parte Toyota, ecco.
Il management può generare valore, inferibile e non direttamente osservabile, limitatamente ad una specifica classe di operazioni che vengono svolte usualmente tra le attività di coordinamento: il coordinamento, per definizione, è non-valore, la regolazione dinamica, fine e sapiente delle interazioni tra i sottosistemi è tra le condizioni di esistenza di qualunque sistema, di qualunque organizzazione, in sé, è non-valore per il Cliente, anche se ne beneficia nella misura in cui ad un “buon coordinamento” si correla un migliore prodotto, un migliore servizio.
La classe di operazioni attraverso cui il Management può generare valore (purtroppo non direttamente osservabile) è costituita da tutte e sole quelle azioni che riducono il non-valore nel processo di revisione e miglioramento degli script neurali umani adottati, individualmente o collettivamente, nel miglioramento dei processi reali attraverso cui vengono generati beni materiali (prodotti) o immateriali (servizi).
Cioè intervengono sui valori? Le Idee? Le regole? No, idee, regole, valori sono frutto, effetto della adozione ed esecuzione di specifici script neurali.
Sembra complicato, e non lo è, solo un po’ complesso: la Spalla che chiede al Protagonista quando si potrà vedere il risultato del next step concordato, mostrando lieve disappunto se la risposta non è “anche subito”, sta compiendo un tentativo finalizzato a ottenere che il Protagonista tolga dal suo lavoro di revisione e aggiornamento dei propri script almeno una quota di quello specifico non-valore costituito dalla attesa, uno dei magnifici sette.
Non sempre l’operazione riesce al primo colpo, magari occorre tornarci e ritornarci, ma la Spalla (che, necessariamente, fa parte del Management) può generare valore solo svolgendo questo tipo di azioni.
Naturalmente la Spalla (il Management) può mettere in campo azioni pur giuste, in sé, ma nel momento sbagliato, in una fase di processo che il Protagonista sta svolgendo in cui l’azione della Spalla non supporta la riduzione o l’eliminazione del non-valore: classicamente, fornendo istruzioni puntuali quando il Protagonista sta completando il suo nuovo script, consistente ed efficace quanto se non più del modello di script fornito dalla Spalla, e così aumentando il non-valore sovra-processamento.
E ora? Ora tutti al lavoro, valore e non-valore, spalla e protagonista, switch! Switch! Switch!
[i] Tra i suoi contributi segnaliamo volentieri Mike Rother,Toyota Kata: Managing People for Improvement, Adaptiveness and Superior Results, 1st Edition 2009
[ii] Jim Womack • August 12, 2022 History of lean lean management – https://www.planet-lean.com/articles/generations-lean-management
[iii] Jim Womack on Lean Thinking: Past, Present and Future 3rd July 2024 – https://www.leanuk.org/jim-womack-on-lean-thinking-past-present-and-future/