Molte aziende, tutte le grandi, molte delle medie, qualcuna delle piccole, adottano programmi di miglioramento continuo, usano gli strumenti classici e “moderni” del miglioramento continuo, e va bene. E allora perché Volkswagen, in questi giorni, manda via tanta gente, chiude siti in Germania (cosa che non ha precedenti nella storia del gruppo), e Toyota fa due milioni di veicoli più di Volkswagen con la metà del personale? E, dannazione, perché non usano tutti il “metodo” Toyota?
Non ci sono trucchi, non ci sono miracoli, non ci sono sostanziali differenze di tecnologia, di asset, di capitalizzazione, e non ci sono nemmeno più segreti: dopo decenni di osservazioni, di studi, di case history, è di dominio pubblico, che cosa fa Toyota di diverso da tutti gli altri è di dominio pubblico.
E allora, perché no? Siamo tutti stupidi?
No, non siamo tutti stupidi! Resta il fatto che pochi, pochissimi, lo fanno, a nostra conoscenza sono un paio, Honda e Komatsu, di altri non abbiamo notizia: ah! Tutto chiaro! No? Differenziale culturale! Loro sono giapponesi, noi no! Roba genetica, o quasi, loro il kaizen ce l’hanno nel sangue, questa roba del senpai-kohai ce l’hanno da secoli, per noi occidentali è impossibile replicare.
Questa è una colossale sciocchezza, destituita di fondamento scientifico, e ampiamente smentita dall’esperienza: siamo totalmente in grado tutti, occidentali inclusi, di utilizzare gli ingredienti che Toyota utilizza da cinquant’anni, le organizzazioni del lavoro sono gente al lavoro, e la gente è gente, soggetti della specie homo sapiens, sistemi viventi molto simili sotto tutti gli aspetti strutturali, cuore, fegato, cervello.
Conrad, uno dei protagonisti del lungo case history di Valinova, MIGLIORAMENTO CONTINUO? NO, GRAZIE! (a giorni verrà pubblicato), ce l’ha fatta, e ce la fa, i suoi colleghi no: tutti occidentali. E non è l’eccezione che conferma la regola, nessuna eccezione, mai, conferma nessuna regola, mai.
E quindi? Perché no? Perché non riusciamo a fare di più con la metà del personale?
Le risposte le abbiamo, e abbiamo anche gli antidoti a questa apparentemente incomprensibile ostinazione che impedisce, anche a gente che le cose le ha studiate e le sa, di ottenere quei risultati, stabilmente, nel tempo, ogni giorno.
Da dove si comincia? Definendo il più accuratamente possibile il campo di lavoro: più o meno tutti ritengono di sapere che cosa voglia dire, e che cosa sia, il Continuous Improvement, e, naturalmente, tot caput tot mundi, ciascuno usa la sua interpretazione.
Continuous vuol dire continuo, e anche per noi continuo vuol dire, se non ogni istante, certo ogni giorno: e cioè non può passare un giorno senza che ci siamo occupati di uno step del miglioramento di processo, step che è frutto di PDCA, PDCA che è fondato e guidato dal nostro preliminare problem finding-setting-solving.
Ma soprattutto significa (e questo è distintivo del nostro significato di Continuous) che, per la maggior parte del tempo quotidiano dedicato al lavoro, noi siamo capaci di guardare tutto ciò che ci circonda, e anche noi stessi, in termini di valore e non-valore, mantenendo la nostra determinazione a ridurre o eliminare il non-valore e ad accrescere ciò che è valore.
Serve assolutamente precisare che cosa vuol dire, qui, per noi, valore: valore è sempre e solo ciò che il cliente, là fuori, è disposto a pagare, attenzione, non il “cliente interno”, proprio e solo il Cliente-Là-Fuori. Tutto il resto è non-valore.
Significa mantenere una ferrea disciplina che ci permette di restare concentrati sul processo che stiamo osservando, su quello che guardiamo e vediamo, su come lo vediamo e guardiamo, evitando accuratamente di seguire la via “istintiva”, quella del fastidio per ciò che non è come secondo noi dovrebbe essere, della ricerca immediata dei rimedi, quella della “idea brillante” che risolve tutto, richiamando continuamente il timone e tenendo la direzione di valore e non-valore, cercando e sperimentando ogni modo possibile per accrescere il valore e diminuire il non-valore.
Per questo, qui, non ha senso parlare di ottimizzazione: ottimo vuol dire zero-non-valore. È il nostro orizzonte, è la nostra meta, verso cui ci muoviamo ogni giorno sapendo perfettamente che non lo raggiungeremo mai: ciononostante quella è la direzione da seguire, quella è la meta, 100% valore, 0% non-valore.
Per questo non ha senso limitarsi allo “spreco”, poiché lo spreco è solo una parte del non-valore, il non-valore è molto, molto di più: nessuno è disposto, spontaneamente, a riconoscere che il management, la logistica, siano uno spreco: eppure, a stretto rigore, entrambi sono non-valore, entrambi sono da eliminare, comunque da ridurre, e chi ci riesce, meglio e prima, viene pagato dal Cliente, meglio e prima.
Continuous significa che è proprio e solo da ciò che vedo, guardo e osservo, del processo reale, ogni giorno, che traggo “l’ispirazione”, che individuo il problema, la domanda, l’opportunità di miglioramento, lì, e solo lì, è l’inizio del problem-finding, ogni giorno, in qualunque processo e sottoprocesso di produzione di beni materiali o immateriali.
Guardare costantemente a tutto ciò che ci circonda, e a noi stessi, in termini di valore e non-valore ci obbliga ad affrontare stabilmente un quadro che, con oscillazioni minime, è costituito da poche unità percentuali di valore, e ben oltre il 90% di non-valore: la macchina umana è progettata per identificare nel valore ciò che sostiene la sopravvivenza, e nel non-valore ciò che minaccia la sopravvivenza.
La macchina umana è progettata per far scattare l’allarme quando intercetta una minaccia: il segnale di allarme, inconfondibile, è il dolore.
Pain.
La macchina umana è progettata per sfuggire alle minacce, o distruggere le minacce: fuga o lotta, comportamenti “semplici” guidati da software neurali estremamente antichi e complessi (ovvio, dato che la macchina è enormemente complessa) e così ottenere, nel più breve tempo possibile, con la salvezza, il cessato allarme, la cessazione del dolore, la cessazione del pain.
Dunque, a stretto rigore, accogliere il compito di guardare tutto ciò che circonda e noi stessi in termini di valore e non-valore, e “accettare” che ben oltre il 90% sia (e siamo) non-valore, senza fuggire e senza distruggere, sopportando per tutto il tempo il dolore che costituisce il segnale di allarme, è contro natura?
Sì, in buona parte lo è.
Da questo punto si snodano i sentieri che portano agli antidoti, alcuni buoni, altri no, il segnale va spento, il dolore deve cessare, la macchina umana lo esige per il suo buon funzionamento; gli antidoti ci sono, vanno scelti quelli giusti, rispettando costantemente una legge sistemica ferrea:
no pain ↔ no learning ↔ no change ↔no improvement
Improvement vuol dire miglioramento, che misuriamo, ogni giorno, in termini di aumento del valore, diminuzione del non-valore di ciascun aspetto del processo su cui stiamo lavorando: ogni giorno, certo tenendo ben presente, ogni giorno, tra gli effetti della crescita di valore e della diminuzione del non-valore, quelli che riguardano produttività (pezzi per unità di tempo), e marginalità (cassa).
Misurare il miglioramento (Improvement) non è la stessa cosa che misurare i suoi effetti collaterali.
Indicatori come il lead time, il numero di pezzi prodotti, le ore uomo per pezzo o il rapporto costo/ricavo forniscono informazioni utili, ma non costituiscono il miglioramento stesso. Questi parametri sono solo conseguenze delle variazioni nel valore (ciò che il cliente è disposto a pagare) e nel non-valore generati durante e lungo il flusso operativo.
Concentrarsi esclusivamente su questi indicatori significa perdere il controllo sul miglioramento.
Una similitudine utile è quella degli specchietti retrovisori: forniscono informazioni importanti, ma non sono lo strumento con cui si guida l’auto: allo stesso modo, lead time, costi e altri indicatori non devono essere confusi con il “timone” che orienta l’azione continua di miglioramento.
Per questo, se sosteniamo questo Continuous Improvement, non ha senso preoccuparsi di “tagli di personale”, o “chiusure di siti” quando la congiuntura di mercato è sfavorevole: entrambi possono essere e sono effetti collaterali di ogni giorno, del costante focus su eliminare o diminuire il non-valore e aumentare il valore.
Effetti collaterali inevitabilmente correlati al tipo di Continuous Improvement che abbiamo adottato, la cui magnitudo riscontriamo anche oggi, scorrendo i quotidiani: Volkswagen licenzia e chiude stabilimenti in casa, Toyota no, e produce 2 milioni di auto più di Volkswagen con la metà del personale.
Entrambe sostengono il Continuous Improvement, ciascuna un tipo diverso di Continuous Improvement: a quanto è dato sapere da ricerche e studi pubblicati, l’occidentale Volkswagen adotta e usa tutti gli strumenti del Continuous Improvement, proprio come Toyota.
Ma, a differenza di Toyota, plausibilmente, non presidia continuamente il “dosaggio” di pain necessario a tenere aperte le condizioni di continuous learning (che poi diventa anche Continuous Improvement), impedendo di perdere la direzione del valore in ogni passo quotidiano; plausibilmente non presidia gli “antidoti” e le condizioni che permettono a ciascun soggetto in gioco di trattare ogni “problema” di valore e di non-valore come reale opportunità.
Aumentare il valore (per il Cliente) è, quasi esattamente, aumentare l’entalpia del sistema, l’energia dedicata a quelle trasformazioni che permettono di ottenere risorse dalla interazione con l’ambiente; diminuire o azzerare il non-valore (per il Cliente), è, quasi esattamente, diminuire l’entropia del sistema, tenerla al disotto della soglia oltre la quale il sistema collassa: due operazioni distinte, e indipendenti, che hanno, insieme, come effetto collaterale, la (buona) sopravvivenza del sistema e degli elementi che lo costituiscono.
Tutti hanno ragione: alle proposte generali di Continuous Improvement, visti i risultati ottenuti in quarant’anni dalla applicazione degli “strumenti” kaizen, lean, wcm e compagnia cantante, focalizzate sugli strumenti, sapendo che il margine competitivo che si ottiene in quel modo non è molto interessante, si può anche dire di no, gli “strumenti” si costruiscono, proprio come ha fatto Toyota… certo meglio che niente, ma in quel modo non si vince, non si sopravvive.
A questa specifica, sapiente e sperimentata interpretazione del Continuous Improvement, alla via italiana del miglioramento continuo, beh, meglio rispondere Assolutamente Sì, per favore…
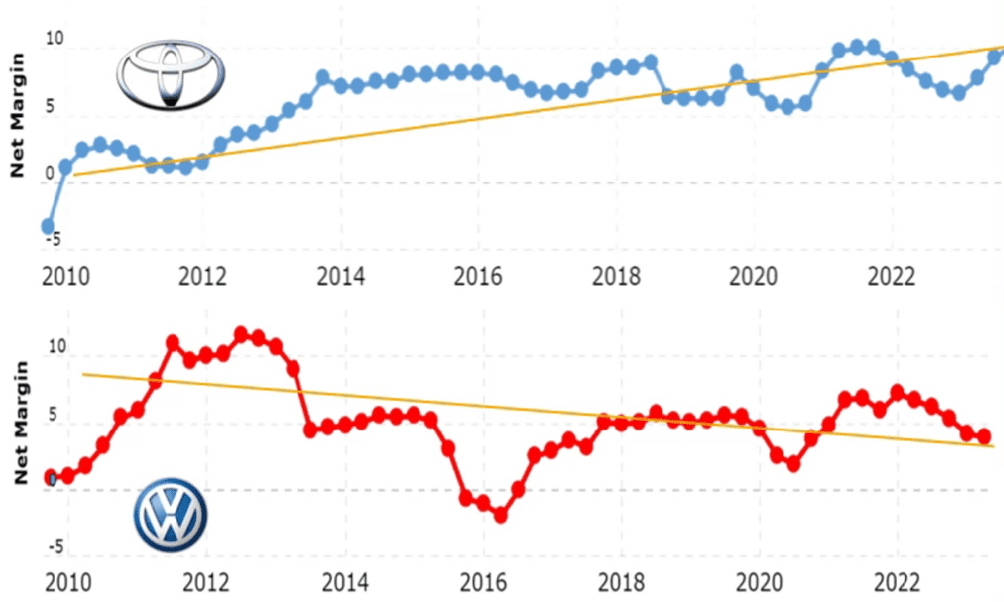
[i] Il dato non è affatto nuovo, certo è sorprendente, e riflette l’intera storia di Toyota: una rapida ricerca delle fonti, magari agevolata da qualche AI, conduce immediatamente a una decina di sorgenti quali: Il Sole 24 Ore, Motor1, Quattroruote, QuiFinanza, Repubblica, Reuters, Statista, Time, Toyota IT, Volkswagen Group Italia. Più laborioso e costoso è il frutto della analisi dei bilanci dei due gruppi, da cui abbiamo tratto, mesi fa il grafico sottostante, che riguarda i trend di marginalità: