Continuous Improvement: metodo, strumenti, switch!

Questione di priorità, adesso siamo impegnati in una acquisizione, molto promettente e non facile, ultime fasi delle due diligence, unità produttive in un’altra country, e anche lì problemi di reperimento di personale specializzato, come da noi… beh, sono stati bravi, da qualche anno cercano e trovano gente in India, se li portano in casa, e la cosa funziona. Del resto, anche noi abbiamo fatto qualcosa di simile, parecchio tempo fa, siamo andati a pescare tra i migranti, è andata molto bene.

La produttività è sempre importante, ma in questo momento il miglioramento dei processi di produzione non è la prima priorità…

È da un bel po’ di tempo che Joshua, General Manager di una media impresa italiana, sta pensando di intervenire, con noi, sul miglioramento continuo, ma, come per tanti, gli scenari cambiano così repentinamente e rapidamente da costringerlo a occuparsi d’altro: l’acquisizione in corso è iniziata quando si era appena conclusa (negativamente) una precedente estenuante trattativa di fusione, stavamo organizzando le agende per iniziare, necessario rinviare…

Stavamo organizzando le agende anche poco prima che iniziasse la trattativa in vista della fusione, aveva appena concluso (con successo) una acquisizione, il momento sembrava propizio, accidenti, necessario rinviare…

Giusto un paio di giorni prima avevo incontrato Conrad, direttore di produzione, dopo aver constatato gli ottimi risultati ottenuti con il metodo Valinova in una delle principali linee di produzione stava vedendo quando iniziare con noi su un’altra linea, ma, accidenti, gli era capitata tra capo e collo una grana assolutamente imprevedibile, e dovevano assolutamente occuparsi, tutti, di mettere a posto una grossa consegna: quel nuovo genio del procurement aveva acquistato una partita di valvole speciali ad un prezzo estremamente interessante, realizzando un saving del 83%, wow!… peccato che le nuove valvole, arrivate ai collaudi finali, non avessero tenuto. Necessario rinviare…

Il rinvio, visto come necessario, è presentato come effetto collaterale della attribuzione di priorità che ciascuno dei due protagonisti applica a ciascuno degli elementi del quadro con cui ha a che fare, mettendoli in un ordine che risponda efficacemente alla necessità di risolvere un problema.

Sappiamo che ciascuno dei due attribuisce priorità adottando regole, script neurali, messi a punto in anni di studi, di esperienze, di successi e insuccessi: saper mettere in ordine che cosa prima e che cosa dopo, sostanza di qualunque planning, è una skill chiave, se sbagli il planning ti condanni all’insuccesso.

Gli script neurali, i software neurali impiegati dai due protagonisti sembrano nettamente distinguere l’ambito del continuous improvement dall’ambito delle cose di cui si devono occupare ora, sono due pezzi separati e distinti: da una parte l’acquisizione in corso e dall’altra l’avvio del “programma” di continuous improvement in produzione; da una parte la risoluzione della grana della spedizione e dall’altra l’avvio del continuous improvement nella seconda linea di produzione coinvolta nella emergenza.

Insomma, regola 1: per risolvere qualunque problema occorre scomporlo in pezzi.

E poi, regola 2, una volta distinti e separati i pezzi, meglio applicare una antichissima e collaudatissima regola empirica: ubi stat corpus non alter, ehi, non scherziamo, è un principio della fisica dei corpi e dello spazio, dove c’è una cosa non ce ne sta un’altra, qualcuno può contestare questa verità?

Naturalmente no, e quindi regola 3: attribuire priorità! Nello stesso spazio-tempo non ci possono stare due cose,  è ovvio che prima dobbiamo concludere l’acquisizione, la risoluzione della grana, e poi occuparci del continuous improvement.

Finalmente regola 4, agire, che, nel nostro caso ha l’effetto di rinviare a miglior tempo e luogo il programma di Continuous Improvement.

Invisibile, in questa sommaria descrizione, un errore che ha conseguenze molto importanti. Errore non semplice da descrivere, anche perché, in sé, non è un errore: vediamo di sciogliere questa difficoltà e apparente contraddizione.

Ciò che resta invisibile, in prima approssimazione, è che il metodo viene trattato come fosse uno strumento.

Anche se qualunque metodo, in qualunque ambito, è, alla fin dei conti uno strumento che utilizziamo per cavare il meglio dalla situazione in cui ci troviamo, tuttavia si differenzia dagli strumenti principalmente sotto l’aspetto della sua collocazione fisica, del tempo e delle risorse che l’adozione del metodo richiede.

Solo lo strumento e l’impiego dello strumento richiedono spazio-tempo reale, una logistica e una pianificazione di attività, il metodo no, il metodo altro non è se non un insieme di ricette, plessi-sequenze di script neurali, il nostro metodo, qualunque esso sia, ce lo portiamo dietro, parte della nostra rete neurale, sta nello spazio-tempo “virtuale”, è una modalità di funzionamento della nostra spettacolare rete neurale.

In sé, come tutti i metodi, anche il metodo Valinova è una modalità di funzionamento della nostra spettacolare rete neurale, attivabile e disattivabile, come le modalità D (Drive), S (Sport), R (Reverse), P (Park), N (Neutral) del cambio automatico delle auto che usiamo ogni giorno.

C’è solo uno switch da fare, c’è uno switch che i nostri protagonisti possono fare, attivando una ulteriore e diversa modalità di Continuous Improvement, senza perdere quella che hanno già, i pezzi li hanno già tutti, si tratta di connetterli secondo un altro schema: per configurare i primi, i fondamentali, valore e non-valore, e ottenere rapidamente risultati formidabili bastano 30 minuti.

E poi usare questa modalità ogni giorno, “mentre” procediamo nel fare di ogni giorno, che è “quasi” lo stesso di prima, stessi strumenti, stessi ingombri di tempo, stesso consumo energetico. Non un pezzo da aggiungere e mettere in fila con tutto il resto, ingombro zero, tempo praticamente zero, 30 minuti sono niente: è “solo” uno switch.

Quindi, necessariamente, l’argomentazione “siamo impegnati in altro” cade, non ha fondamento.

Non è certo la prima volta che incontriamo risposte di questo tipo, spesso da nuovi clienti: è in un certo senso  sorprendente che i nostri protagonisti, che conoscono il nostro metodo, lo hanno sperimentato, ne hanno constatato l’efficacia, ci diano, d’acchito, la stessa risposta.

Proprio questa singolarità ci ha spinto a cercare di capire meglio quale ne sia, quali ne siano le sorgenti, sia per i clienti “nuovi” che per quelli “collaudati”, se ce ne siano, e quali, di comuni: dovrebbero essercene, almeno alcune.

Perché ci interessano, e dovrebbero interessare anche te?

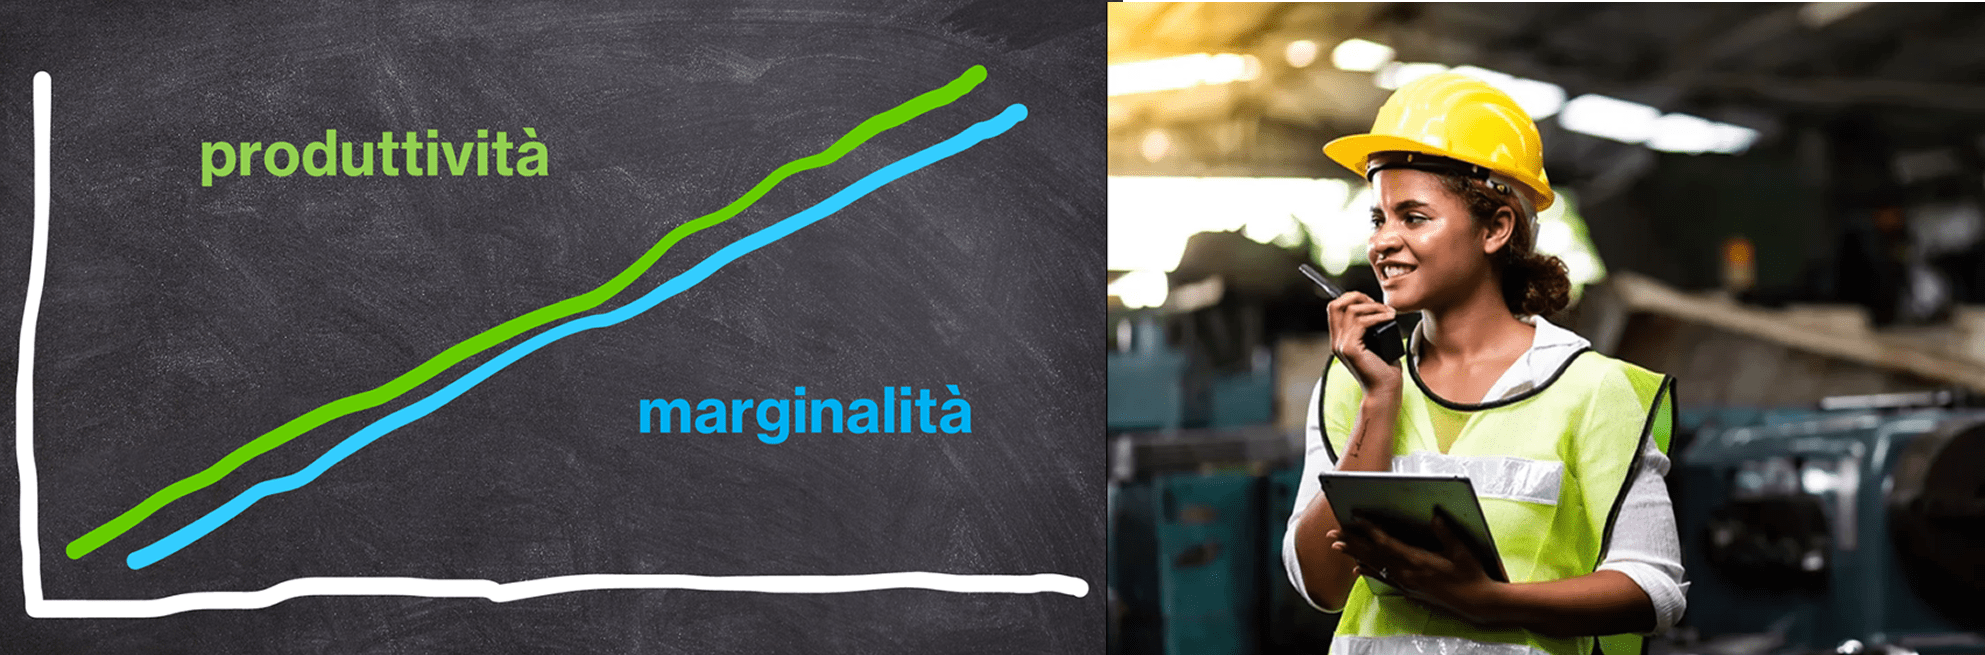
Due ordini di ragioni, tra loro correlate: la prima è che prima si comincia e prima arrivano i risultati buoni, sia quelli che si misurano in termini di produttività (classicamente +100%, a perimetro costante di risorse e investimenti) e marginalità (classicamente +20%, a perimetro costante di risorse e investimenti), e soprattutto quelli che permettono alla “macchina” organizzativa di continuare a migliorare produttività e margini ogni giorno. Come Toyota, due milioni di pezzi più di Volkswagen con la metà del personale di Volkswagen.

La seconda è che prima si comincia e prima si arriva alla condizione di non aver bisogno di operare tagli di personale e chiusure di siti produttivi, cosa che invece sta accadendo nella azienda di Conrad (il suo CEO al momento ha altre priorità, di livello superiore, a suo giudizio, dell’occuparsi del Continuous Improvement in modo diverso da come lo stanno già facendo), come sta accadendo in Volkswagen, e in molte altre organizzazioni.

Se non conosciamo le radici del problema, le radici dell’errore, le soluzioni adottate rischiano fortemente di non funzionare, o, quando sembrano funzionare, di diventare rapidamente problemi da risolvere.

Per ora abbiamo:

  1. Individuato un’area di indagine principale, costituita dai dispositivi effettivi di protezione dei software neurali organizzativi: essi sono la sostanza della cosiddetta cultura organizzativa, specifica e distintiva di ogni sistema organizzativo, declinata ad ogni livello di complessità del sistema organizzativo, dal singolo soggetto alla intera organizzazione.
  2. Ipotizzato che una radice sia costituita dalla facilità/difficoltà di attivazione della modalità di funzionamento della rete neurale correlata alla “generazione” del pensiero simbolico, modalità che molto probabilmente è a sua volta correlata ad un maggior costo energetico, proprietà di ogni singolo sistema umano: pur riconoscendo che si tratta di una proprietà di ciascun singolo individuo, tuttavia le modalità di interazione tra i singoli individui possono facilitare o inibire lo “switch” di modalità di funzionamento della rete neurale.

Iniziamo senz’altro da 1, la protezione dei software neurali organizzativi.

*  *  *

… questione di priorità, adesso siamo impegnati in una acquisizione…

… era capitata tra capo e collo una grana assolutamente imprevedibile, e dovevano assolutamente occuparsene, tutti e subito…

Nei frammenti del quadro riportati in corsivo c’è un sacco di roba: i frammenti riportano gli effetti del funzionamento della macchina organizzativa, del sistema-organizzazione, della attuazione degli script di regolazione della interazione tra i sottosistemi che costituiscono il sistema-organizzazione, a diversi livelli di complessità.

Joshua non si occupa della acquisizione in corso perché una mattina si è svegliato così, né Conrad del sistemare una consegna di prodotti difettosi giusto perché non gli piacciono le cose fatte male: da un sottosistema (CDA, Controllo Qualità) è arrivata una richiesta, un ordine, a cui, in vista del buon funzionamento dell’intero sistema, occorre rispondere, è necessario rispondere.

Ciò che rende necessario rispondere, per Joshua e Conrad, sono le conseguenze, naturalmente, sia del non rispondere sia del rispondere adeguatamente, entrambe hanno a che fare con la loro, di Joshua e Conrad, sopravvivenza.

Poi arriviamo noi, sventolando la bandiera del metodo Valinova, e i nostri protagonisti che altro potrebbero o dovrebbero fare, di efficace, se non applicare il loro metodo: fare a pezzi il problema, mettere in fila i pezzi, e sistemare un pezzo alla volta è il metodo.

Descritto in modo rozzo, d’accordo, ma il punto è che queste regole SONO Continuous Improvement: quello che abbiamo davanti al naso è il frutto del metodo di Continuous Improvement che i nostri protagonisti hanno sviluppato e utilizzato per decenni, e che li ha portati, se non al successo, certamente a riuscire a sopravvivere e a garantirsi una buona qualità di vita.

Mettere in fila è l’effetto della adozione di criteri di priorità, in questo caso i criteri corrispondono alla valutazione dell’ordine di grandezza di impatto delle diverse cose d fare sulla loro qualità di sopravvivenza: l’adozione dello strumento (metodo) Valinova ha un impatto minore (se non risibile) rispetto alla acquisizione o alla sistemazione della consegna difettosa.

Che cosa li ha portati, evidentemente, a questa valutazione?

Sia Joshua che Conrad stanno considerando l’adozione dello strumento (metodo) Valinova situato all’interno del sottosistema di cui sono attualmente parte e “proprietari”, nessuno degli altri sottosistemi dotati della facoltà di sanzione/premio richiede loro di occuparsi di questo: la valutazione è quindi corretta.

Guardando meglio quello che possiamo almeno cominciare a scorgere è che Joshua e Conrad stanno cercando di risolvere, se non risolvendo, meglio che possono, un problema di apprendimento e cambiamento organizzativo: anche se stanno maneggiando un metodo come fosse uno strumento, tuttavia “sanno” che si tratta di un cambiamento di metodo.

In parte sanno che i sistemi umani (e qualunque organizzazione umana, produttiva e non, è un sistema umano) apprendono e cambiano (cioè integrano nuovi script neurali con i precedenti) solo sotto rigide condizioni.

Che cosa ci sarà mai di tanto diverso, e difficile, e migliore nell’integrare un nuovo pezzo di script nel metodo attuale? Forse che le cose non devono essere più fatte una alla volta, e in ordine ottimizzato?

Che cosa c’è di migliore

Dopo qualche riflessione Conrad ha deciso di provare ad adottare il “nuovo” metodo anche alla sistemazione della consegna difettosa, processo che non sarebbe mai entrato tra i capitoli del Continuous Improvement ufficiale attualmente adottato dalla sua azienda, tutta piena di lean e cinture multicolori.

Tenendo saldo il filo valore e non-valore

  1. ha modificato progressivamente il processo di smontaggio, riparazione e rimontaggio, migliorando misurabilmente i tempi di esecuzione (produttività e marginalità) e l’impiego delle attrezzature (sicurezza);
  2. ha scoperto che, pur essendo un tipo di operazione già compiuta tempo addietro, prima che lui arrivasse alla attuale posizione organizzativa, non esistevano né standard di esecuzione né traccia delle istruzioni operative da eseguire per garantire sicurezza di risultato e sicurezza degli operatori
  3. ha provveduto a redigere e mettere a sistema  gli standard di esecuzione e di misurazione delle specifiche operazioni

Se non avesse seguito il filo valore e non-valore, nulla sarebbe cambiato rispetto al passato, nulla sarebbe migliorato, a tutti i livelli di complessità sistemica, dal singolo soggetto, coinvolto direttamente nella esecuzione delle singole e specifiche azioni necessarie alla sistemazione della consegna difettosa (operazione che sappiamo essere totalmente non-valore: ma così non perdiamo né la possibilità né l’impegno a ridurlo), all’intera organizzazione, che ora, oltre a poter consegnare finalmente il prodotto rispondente ai requisiti, dispone di standard e misure necessari a ulteriori miglioramenti.

Che cosa c’è di diverso

Molto più di quel che è stato descritto, e che in parte, simultaneamente, costituisce uno degli ingredienti della difficoltà di apprendimento e cambiamento (miglioramento): il “vecchio” metodo mantiene il focus sul funzionamento interno del sistema organizzativo.

Per questo, probabilmente, il termine “muda”, di kaizeniana memoria, è stato clamorosamente tradotto in spreco, waste, obliterando totalmente la abissale differenza tra spreco e non-valore: se lo spreco è certamente non-valore, il non-valore è enormemente di più, quantitativamente, di ciò che è considerato spreco, e include quasi tutto ciò che non viene, ordinariamente, considerato spreco.

Per questo gli script del “vecchio” metodo portano necessariamente a puntare sulle intuizioni e segnalazioni interne di possibili miglioramenti, e non sullo studio infinito e quotidiano del miglioramento dei processi, di tutti i processi, finalizzato a ridurre il non-valore e aumentare il valore

Il nuovo metodo mantiene il focus sul Cliente: valore e non-valore sono rigidamente definiti dal punto di vista del cliente, non dal nostro punto di vista, valore è ciò che il cliente riconosce come valore e che è disposto a pagare, non-valore è il contrario. Ad esempio, qualunque trasporto è non-valore, e l’obiettivo è eliminarlo, passo dopo passo ridurlo a zero: anche se adesso non possiamo azzerarlo, tuttavia possiamo ridurlo, e questo è l’impegno di ogni giorno, qualunque sia la forma che il trasporto assume, dovunque si trovi. L’obiettivo di ogni giorno è zero trasporto, zero non-valore, ogni step, misurabile, deve andare in quella direzione.

Questo è il filo, valore e non-valore, seguito da Conrad per generare i miglioramenti che ha generato.

Che cosa c’è di difficile

Tra gli ostacoli ne abbiamo già incontrato uno: nessuno, nessun sottosistema ha chiesto a Joshua e Conrad di occuparsi in questo modo specifico del Continuous Improvement, anzi, a Conrad viene chiesto di uniformarsi alle regole attuali dei programmi adottati dalla azienda, cosa che certo Conrad fa, pur utilizzando il nuovo metodo… tanto loro non lo vedono, alla fine vedono solo il miglioramento generato, sufficit.

Chiunque abbia esperienza di lavoro in contesti organizzati sa che fare ciò che non è richiesto espone a rischi, anche con le migliori buone intenzioni (nessuna buona azione resterà impunita, così si dice), anche sulla scorta delle migliori competenze e sapienze (dal sollecitare attacchi invidiosi a o sollecitati da timori di perdere i propri privilegi, pochi o tanti che siano, insomma la “concorrenza” interna, a diventare capro espiatorio in qualche caccia al colpevole): in termini sistemici, abbiamo a che fare con la protezione delle “regole” di interazione tra sottosistemi, e con le conseguenze della eventuale violazione delle regole adottate, esplicitamente o implicitamente ritenute necessarie ed efficaci per il buon funzionamento dell’intero sistema.

A Joshua il CDA chiede di darsi da fare sulla nuova acquisizione, occuparsi anche di inserire un nuovo metodo di Continuous Improvement non è in contrasto con la richiesta del CDA, rientra nell’ambito di competenza di Joshua, che se ne era concretamente occupato, aveva saggiato personalmente il servizio e lo aveva giudicato idoneo… ma, per una serie di ragioni, ora è meglio dedicarsi alla acquisizione, il resto lo vediamo poi.

A Conrad, in un contesto che pure sostiene e incoraggia l’impegno al miglioramento continuo (esiste un COE, un Center of Excellence dedicato al Continuous Improvement, perbacco!), all’inizio è necessario fare appello alla propria iniziativa, sperimentare il nuovo metodo quanto basta per ottenere il permesso esplicito del suo capo a continuare la sperimentazione.

Se da un lato non possiamo non condividere la sensatezza del proteggere le regole di buon funzionamento sistemico, dall’altro non possiamo non interrogarci su come il sistema si adatta ai mutamenti dell’ambiente con cui ha a che fare, adattamento che include cambiamento e miglioramento delle regole di funzionamento, interazione e integrazione dei propri sottosistemi.

Come ce la caviamo con questo?

*  *  *

Tra le descrizioni più convincenti di come Toyota ha a che fare con la necessità di adattarsi continuamente ai cambiamenti ed alle variazioni dell’ambiente (mercati, competitori, risorse) c’è sicuramente l’ottimo lavoro di Rother[i]: come tante altre, alla fine, risulta poco praticabile per la “semplice” ragione di non riuscire a fare ciò che pure indica come indispensabile, distintivo, condizione critica, condizione chiave per il miglioramento continuo,  e cioè conoscere il processo reale e mantenere elevata e continua l’attenzione sul processo reale: quale processo?

Esattamente quello che i sistemi umani adottano per adattarsi ai mutamenti dell’ambiente con cui hanno a che fare, adattamento che include cambiamento e miglioramento delle regole di funzionamento, interazione e integrazione dei propri sottosistemi, e cioè:

il processo di apprendimento e cambiamento dei comportamenti dei sistemi umani

Se non ci sono problemi, allora abbiamo un problema

È uno dei punti su cui Rother lavora alacremente, snodando sensatissime implicazioni, descrizioni di comportamenti, aneddoti, strumentazioni, standard, best practice: poco meno che ovvia la sequenza dei seallora:

se non ci sono problemi  non possiamo migliorare  verremo superati dalla concorrenza  chiuderemo bottega

Per questo, uno dei tratti distintivi di Toyota è che il suo kata, il suo modus operandi “standard” (noi traduciamo in script neurale stabilmente adottato) è di dare la caccia ai problemi, di cercare e far emergere problemi, di preoccuparsi se non se ne vedono, apparentemente di crearli se proprio non ce ne sono.

  • IL PROBLEMA C’È SEMPRE, si presenta in modi molteplici in ogni processo produttivo, ma è SEMPRE, costitutivamente, presente: come eliminare il NON-Valore (il buon vecchio muda), e, con questo e attraverso questo, aumentare il valore.

    In uno degli aneddoti, estremamente interessante, un responsabile, preoccupato dalla forte e progressiva diminuzione delle segnalazioni di “problemi”, richiama l’attenzione della squadra sulla cosa, incita ad aumentare l’attenzione, suggerisce di diminuire gli stock di semilavorati in alcune fasi del processo di lavorazione: se, da un lato, questo costituisce una modifica degli standard, dall’altro si basa sulla valorizzazione di una delle sette varianti del non-valore che lo standard precedente aveva definito come “ottimizzato”, soddisfacente (temporaneamente), e che il nuovo standard riconsidera.

    Il problema, cioè, emerge (o riemerge) quando consideriamo, in questo caso, lo stock per quello che è, non-valore da eliminare, o almeno ridurre: il problema del non avere problemi deriva dal sistema di intercettazione.

  • Dal punto di vista del sistema vivente, ad ogni livello di complessità, qualunque adattamento intenzionale (che è, in sé, un cambiamento, effetto collaterale di un apprendimento, nome che indica una modificazione degli script neurali adottati) richiede che il sistema abbia intercettato una minaccia: la modalità distintiva del sistema umano presenta la caratteristica di segnalare il presentarsi di una minaccia attraverso il dolore, vissuto da ciascun singolo soggetto con gradi di intensità tendenzialmente correlati alla gravità della minaccia, dal lievissimo fastidio alla pena atroce.

    Questa è condizione generale, necessaria e non sufficiente a consentire l’innesco di un processo di apprendimento (revisione e modifica degli script neurali) e cambiamento/miglioramento (adozione dei nuovi script neurali): ma è sufficiente qui ad indicarci che il Toyota kata deve prevedere, contemplare, contenere ciò che serve per mantenere un buon numero di soggetti e gruppi (se non tutti) in una condizione di “continuous pain”, nella costante ricerca di come progredire lungo la via della eliminazione del non-valore… e della crescita del valore.

Il principio ci è chiaro, del resto niente di particolarmente nuovo, mai accontentarsi, no? cosa che, nelle comuni e arcinote dinamiche organizzative, si traduce in obiettivi sempre più alti da raggiungere, in ogni modo, e (quasi) ad ogni costo: nella tradizione occidentale (altro nome degli script neurali, individuali e collettivamente più o meno condivisi) gli obiettivi devono essere non solo ambiziosi, ma anche specifici, realistici, misurabili, dotati di un limite temporale entro cui il risultato va ottenuto.

E bisogna che siano considerati importanti da soggetti e gruppi, interessanti, assunti, accolti volentieri, ci deve essere la voglia, il desiderio di raggiungerli: se questa parte, più “motivazionale” che razionale, può sembrare accessoria, un “in più” del repertorio classico delle “risorse umane”, lo è solamente in virtù della interpretazione socialmente accettata dei termini che abbiamo usato per descriverla.

Se il (continuous) pain indica la prima condizione, necessaria e non sufficiente, dell’apprendimento e cambiamento comportamentale dei sistemi umani, l’interesse, e cioè l’impegno autentico e “volontario” dei sistemi umani nel cimento indica una seconda condizione, anch’essa necessaria e non sufficiente: in termini sistemici abbiamo a che fare con specifiche configurazioni del funzionamento del sistema emotivo,  dei sistemi preposti alla generazione di pensiero e dei sistemi di controllo di funzionamento dei sistemi stessi,  tutti rilevanti contributori alla generazione dei nuovi script neurali.

Può suonare complicato, ma lo è molto meno del mangiare e digerire un panino, cosa che “sappiamo fare” tutti: del resto, di fatto, anche apprendere e cambiare lo sappiamo fare tutti.

Qui abbiamo l’obiettivo di sapere meglio come i sistemi umani, oltre a proteggere i buoni script che hanno sviluppato nel corso della loro storia, riescano a continuare a sviluppare nuovi script, come si adattino, intenzionalmente, attraverso la revisione e la modifica degli script attuali, ai cambianti degli ambienti con cui hanno a che fare:

ci serve saperne di più sul processo di apprendimento e cambiamento dei comportamenti dei sistemi umani

Su, e di, questo specifico processo Rother non ci dice niente, gli altri ancora meno: eppure è vero anche qui che il miglioramento (ottenere il nostro switch) dipende direttamente da quanto sappiamo e siamo focalizzati sullo specifico processo.

Da questo, e non da altro, dipende il grado di successo nel raggiungere il nostro obiettivo iniziale, uno switch rapido  ed efficace nell’utilizzo di metodi e strumenti del continuous improvement, tale da consentirci di ottenere gli stessi spettacolari risultati di Toyota.

Prima condizione: pain! Questa condizione è correlata alla attenuazione o sospensione della protezione degli script neurali abitualmente adottati, e apre la possibilità di revisione e modifica degli script neurali

Seconda condizione: Interesse (kanshin), necessaria alla ricerca e individuazione dei nuovi pezzi di script da integrare con i precedenti e necessaria alla adozione (esecuzione) dei nuovi script.

Che cosa e Come: make or buy

L’individuazione dei nuovi pezzi di script da integrare (il vecchio non si butta via, non si può) dipende dal come la nostra macchina biologica svolge la ricerca, anche qui niente di particolarmente nuovo, in fondo sono varianti del noto make-or-buy, cambiano alcune cose.

Trattando, come stiamo facendo, del continuous improvement, le opzioni aperte sono

  • Copiare – equivale al buy, copiare/comprare strumentazioni, istruzioni per l’uso, magari assumere esperti o soggetti certificati come tali: per il sistema umano significa ricostruire una copia, più o meno fedele, dello script utilizzato da qualcun altro, replicando i risultati già ottenuti, in questo modo azzerando il margine competitivo.
  • Procedere per tentativi ed errori – equivale al make. Il sistema umano ci prova senza il conforto di quello che fanno gli altri, correndo il rischio, come si dice, di scoprire l’acqua calda, di sciupare tempo ed energia per ottenere uno script ottenibile con molto minore sforzo e a costi minori, ma aprendosi alla possibilità di generare soluzioni originali e non (facilmente) copiabili, talmente integrate nei propri distintivi processi produttivi da risultare poco visibili dai competitori: generare e proteggere il margine competitivo.

Si tratta di due logiche che portano alla costruzione di script marcatamente diversi: nel primo caso studiamo la macchina ed il manuale operativo in modo da riuscire a farla funzionare secondo gli standard indicati dal costruttore (margine competitivo pari a zero, la stessa macchina ce l’hanno anche i concorrenti), nel secondo caso studiamo la macchina ed il manuale operativo cercando tutti i modi possibili con cui ottenere risultati migliori.

Come ha fatto Conrad quando ha ottenuto una macchina CNC esattamente uguale a quella usata da anni da un collega di un’altra linea di produzione, destinata ad una lavorazione identica: in 40 giorni ha ottenuto una produttività, misurata in numero pezzi/giorno, esattamente doppia rispetto a quella del collega, mantenendo il numero iniziale di ore/uomo. Come ci è riuscito? Togliendo e riducendo il non-valore.

Come fa da sessant’anni Toyota, privilegiando stabilmente la seconda logica, martellando senza sosta e coinvolgendo il più possibile la sua gente: eliminare non-valore e accrescere valore.

E l’interesse?

*  *  *

Un mio collaboratore, dopo qualche settimana di lavoro con me, si presenta una mattina con una faccia scontenta e mi dice: “Ho fatto un errore sulla linea di produzione”, mi descrive l’errore e mi dice che cosa farebbe per rimediare; io gli dico che ho capito l’errore, che la soluzione mi sembra giusta, e di procedere. Ma lui non sembra convinto, mi guarda con una faccia perplessa, poi prende coraggio e mi chiede “tutto qui?”…  credo si aspettasse un cazziatone, e gli ho detto, sì tutto qui, quel che dovevi fare l’hai fatto, non hai nascosto nulla, me lo sei venuto a dire subito, hai studiato e capito il problema, hai pensato bene a come rimediare e sei pronto a mettere a posto le cose: vai.

Abbiamo inserito uno nuovo, fresco di laurea, e messo subito sul pezzo, tra le prime cose gli ho chiesto di fare video del pezzo di processo di cui si deve occupare, e dopo un po’ mi arriva con una ideona: posso usare un treppiede, così intanto che lo smartphone riprende io posso fare altre cose… e così gli ho spiegato che non aveva capito, lo scopo del video è guardare il processo, e poi poterlo riguardare tanto quanto basta per individuare esattamente valore e non-valore, cominciare a misurarli e poi migliorare… sta imparando rapidamente, tutto contento.

Come si realizza la condizione di “interesse”, di mobilitazione della attenzione, della cura, delle energie, dell’impegno nella direzione specifica di questa forma specifica di Continuous Improvement?

Non ci nascondiamo affatto che il tema è anche più che enorme e di enorme complessità, le risposte non possono essere ridotte a semplici ricettine, veloci e facili da imparare a memoria, e che non possiamo né vogliamo qui scrivere un trattato sul tema della motivazione umana al lavoro: ma alcune indicazioni ci sono.

Nei due frammenti riportati le troviamo, intrecciate, cerchiamo di districarle.

La prima è costituita dalla necessità che il Protagonista (il collaboratore) abbia la possibilità di costruire e sperimentare soluzioni, disponga di un perimetro sicuro entro cui mettere al lavoro la sua macchina: la nostra macchina biologica esercita un controllo continuo, incessante, sul proprio buon funzionamento, per questo ha bisogno di costruire, sperimentare, e ottenere prova del proprio buon funzionamento, di un’area discrezionale, autorizzata e protetta.

Autorizzata e “protetta” da chi? Dalla sua Spalla (il suo capo). Ci sono stati mesi di lavoro insieme, dove la Spalla ha dato prova sufficientemente continua, ogni giorno, di essere capace di dare supporto, di No Blame Culture, pur mantenendo saldamente la guida del lavoro comune.

La seconda è costituita dalla richiesta, quotidiana, della Spalla, di occuparsi del Continuous Improvement in questo modo specifico: la Spalla conosce il mestiere, sa benissimo che valore e non-valore sono simultaneamente solido fondamento, punto di partenza e di ritorno, e che molte altre attività devono essere svolte per ottenere miglioramenti reali.

Quali attività? Solving Problem, non problem-solving, come acutamente segnala e registra Rother: la prima cosa da fare non è mai precipitarsi sulle soluzioni (problem solving) ma capire e conoscere il problema, dove siamo ora, quale è la target condition, che cosa impedisce di essere ora nella condizione target, approfondire fino a quando la soluzione (una o due, non trenta o quaranta) ti cade in mano.

E poi congegnare gli esperimenti, il buon vecchio ciclo di Demming, PDCA, individuare il next step, agire, verificare, ottenere misure, aggiustare, fino a raggiungere stabilmente il miglioramento (valore aumentato e specifici non-valore diminuiti o eliminati), ridefinire standard e protocolli, e poi ricominciare.

Ricominciare? Sì, necessariamente: le nuove condizioni raggiunte inevitabilmente mostrano un nuovo quadro di valore e non-valore di cui occuparsi.

Insomma, la Spalla incarna anche il Pain, modulandolo, moderandolo, ma mantenendolo continuo: quando la Spalla non agisce in questo modo, il Protagonista trova altri modi per ottenere ciò di cui ha bisogno… e il Continuous Improvement si ferma.

* * *

Inevitabile la induzione “verso l’alto”: la Spalla non vive ed agisce nel vuoto, se ciascuna spalla è un capo, un responsabile, usando la medesima classificazione, dato a sua volta ha un capo, un supervisore, un responsabile, allora è anche Protagonista, e gli serve la sua Spalla, per poter efficacemente contribuire a generare questo tipo di miglioramento continuo.

E così arriviamo rapidamente al CEO, e anche più su, ai CDA: quanto e come sono focalizzati sull’aumentare valore ed eliminare non-valore? Quanto riescono a tenere a fuoco che costi, ricavi, marginalità, produttività sono effetti collaterali del diuturno lavoro su valore e non-valore? Quanto ne sanno e quanto imperiosamente richiedono, a tutti, che aumenti la generazione del valore e diminuisca il non-valore? Quanto e come supportano le azioni e le iniziative che riescono, misurabilmente, a ottenere questi effetti?

Jim Womack, padre del movimento Lean, nel 2022[ii]  (come anche nel 2024[iii]  … e nel 2025), oltre a constatare che nessuna nuova Toyota si presenta sullo scenario planetario come frutto del cosiddetto movimento Lean, riferisce che tra le cause degli arresti dei frutti della adozione del Lean Model/Thinking nelle organizzazioni, si trova anche il ricambio manageriale: insomma, se ne va uno di quelli che ci credono, ci tengono e chiedono di tenere il focus sul valore (è value-driven), ne arriva un altro, bravissimo, focalizzato su altro, ed il miglioramento si ferma… uffa, no, in tutte a parte Toyota, ecco.

Il management può generare valore, inferibile e non direttamente osservabile, limitatamente ad una specifica classe di operazioni che vengono svolte usualmente tra le attività di coordinamento: il coordinamento, per definizione, è non-valore, la regolazione dinamica, fine e sapiente delle interazioni tra i sottosistemi è tra le condizioni di esistenza di qualunque sistema, di qualunque organizzazione, in sé, è non-valore per il Cliente, anche se ne beneficia nella misura in cui ad un “buon coordinamento” si correla un migliore prodotto, un migliore servizio.

La classe di operazioni attraverso cui il Management può generare valore (purtroppo non direttamente osservabile) è costituita da tutte e sole quelle azioni che riducono il non-valore nel processo di revisione e miglioramento degli script neurali umani adottati, individualmente o collettivamente, nel miglioramento dei processi reali attraverso cui vengono generati beni materiali (prodotti) o immateriali (servizi).

Cioè intervengono sui valori? Le Idee? Le regole? No, idee, regole, valori sono frutto, effetto della adozione ed esecuzione di specifici script neurali.

Sembra complicato, e non lo è, solo un po’ complesso: la Spalla che chiede al Protagonista quando si potrà vedere il risultato del next step concordato, mostrando lieve disappunto se la risposta non è “anche subito”, sta compiendo un tentativo finalizzato a ottenere che il Protagonista tolga dal suo lavoro di revisione e aggiornamento dei propri script almeno una quota di quello specifico non-valore costituito dalla attesa, uno dei magnifici sette.

Non sempre l’operazione riesce al primo colpo, magari occorre tornarci e ritornarci, ma la Spalla (che, necessariamente, fa parte del Management) può generare valore solo svolgendo questo tipo di azioni.

Naturalmente la Spalla (il Management) può mettere in campo azioni pur giuste, in sé, ma nel momento sbagliato, in una fase di processo che il Protagonista sta svolgendo in cui l’azione della Spalla non supporta la riduzione o l’eliminazione del non-valore: classicamente, fornendo istruzioni puntuali quando il Protagonista sta completando il suo nuovo script, consistente ed efficace quanto se non più del modello di script fornito dalla Spalla, e così aumentando il non-valore sovra-processamento.

E ora? Ora tutti al lavoro, valore e non-valore, spalla e protagonista, switch! Switch! Switch!


[i] Tra i suoi contributi segnaliamo volentieri Mike Rother,Toyota Kata: Managing People for Improvement, Adaptiveness and Superior Results, 1st Edition 2009

[ii] Jim Womack • August 12, 2022 History of lean lean management – https://www.planet-lean.com/articles/generations-lean-management

[iii] Jim Womack on Lean Thinking: Past, Present and Future 3rd July 2024 – https://www.leanuk.org/jim-womack-on-lean-thinking-past-present-and-future/
Continuous Improvement? Sì, ma quale?

Molte aziende, tutte le grandi, molte delle medie, qualcuna delle piccole, adottano programmi di miglioramento continuo, usano gli strumenti classici e “moderni” del miglioramento continuo, e va bene. E allora perché Volkswagen, in questi giorni, manda via tanta gente, chiude siti in Germania (cosa che non ha precedenti nella storia del gruppo), e Toyota fa due milioni di veicoli più di Volkswagen con la metà del personale? E, dannazione, perché non usano tutti il “metodo” Toyota?

Non ci sono trucchi, non ci sono miracoli, non ci sono sostanziali differenze di tecnologia, di asset, di capitalizzazione, e non ci sono nemmeno più segreti: dopo decenni di osservazioni, di studi, di case history, è di dominio pubblico, che cosa fa Toyota di diverso da tutti gli altri è di dominio pubblico.

E allora, perché no? Siamo tutti stupidi?

No, non siamo tutti stupidi! Resta il fatto che pochi, pochissimi, lo fanno, a nostra conoscenza sono un paio, Honda e Komatsu, di altri non abbiamo notizia: ah! Tutto chiaro! No? Differenziale culturale! Loro sono giapponesi, noi no! Roba genetica, o quasi, loro il kaizen ce l’hanno nel sangue, questa roba del senpai-kohai ce l’hanno da secoli, per noi occidentali è impossibile replicare.

Questa è una colossale sciocchezza, destituita di fondamento scientifico, e ampiamente smentita dall’esperienza: siamo totalmente in grado tutti, occidentali inclusi, di utilizzare gli ingredienti che Toyota utilizza da cinquant’anni, le organizzazioni del lavoro sono gente al lavoro, e la gente è gente, soggetti della specie homo sapiens, sistemi viventi molto simili sotto tutti gli aspetti strutturali, cuore, fegato, cervello.

Conrad, uno dei protagonisti del lungo case history di Valinova, MIGLIORAMENTO CONTINUO? NO, GRAZIE! (a giorni verrà pubblicato), ce l’ha fatta, e ce la fa, i suoi colleghi no: tutti occidentali. E non è l’eccezione che conferma la regola, nessuna eccezione, mai, conferma nessuna regola, mai.

E quindi? Perché no? Perché non riusciamo a fare di più con la metà del personale?

Le risposte le abbiamo, e abbiamo anche gli antidoti a questa apparentemente incomprensibile ostinazione che impedisce, anche a gente che le cose le ha studiate e le sa, di ottenere quei risultati, stabilmente, nel tempo, ogni giorno.

Da dove si comincia? Definendo il più accuratamente possibile il campo di lavoro: più o meno tutti ritengono di sapere che cosa voglia dire, e che cosa sia, il Continuous Improvement, e, naturalmente, tot caput tot mundi, ciascuno usa la sua interpretazione.

Continuous vuol dire continuo, e anche per noi continuo vuol dire, se non ogni istante, certo ogni giorno: e cioè non può passare un giorno senza che ci siamo occupati di uno step del miglioramento di processo, step che è frutto di PDCA, PDCA che è fondato e guidato dal nostro preliminare problem finding-setting-solving.

Ma soprattutto significa (e questo è distintivo del nostro significato di Continuous) che, per la maggior parte del tempo quotidiano dedicato al lavoro, noi siamo capaci di guardare tutto ciò che ci circonda, e anche noi stessi, in termini di valore e non-valore, mantenendo la nostra determinazione a ridurre o eliminare il non-valore e ad accrescere ciò che è valore.

Serve assolutamente precisare che cosa vuol dire, qui, per noi, valore: valore è sempre e solo ciò che il cliente, là fuori, è disposto a pagare, attenzione, non il “cliente interno”, proprio e solo il Cliente-Là-Fuori. Tutto il resto è non-valore.

Significa mantenere una ferrea disciplina che ci permette di restare concentrati sul processo che stiamo osservando, su quello che guardiamo e vediamo, su come lo vediamo e guardiamo, evitando accuratamente di seguire la via “istintiva”, quella del fastidio per ciò che non è come secondo noi dovrebbe essere, della ricerca immediata dei rimedi,  quella della “idea brillante” che risolve tutto, richiamando continuamente il timone e tenendo la direzione di valore e non-valore, cercando e sperimentando ogni modo possibile per accrescere il valore e diminuire il non-valore.

Per questo, qui, non ha senso parlare di ottimizzazione: ottimo vuol dire zero-non-valore. È il nostro orizzonte, è la nostra meta, verso cui ci muoviamo ogni giorno sapendo perfettamente che non lo raggiungeremo mai: ciononostante quella è la direzione da seguire, quella è la meta, 100% valore, 0% non-valore.

Per questo non ha senso limitarsi allo “spreco”, poiché lo spreco è solo una parte del non-valore, il non-valore è molto, molto di più: nessuno è disposto, spontaneamente, a riconoscere che il management, la logistica, siano uno spreco: eppure, a stretto rigore, entrambi sono non-valore, entrambi sono da eliminare, comunque da ridurre, e chi ci riesce, meglio e prima, viene pagato dal Cliente, meglio e prima.

Continuous significa che è proprio e solo da ciò che vedo, guardo e osservo, del processo reale, ogni giorno, che traggo “l’ispirazione”, che individuo il problema, la domanda, l’opportunità di miglioramento, lì, e solo lì, è l’inizio del problem-finding, ogni giorno, in qualunque processo e sottoprocesso di produzione di beni materiali o immateriali.

Guardare costantemente a tutto ciò che ci circonda, e a noi stessi, in termini di valore e non-valore ci obbliga ad affrontare stabilmente un quadro che, con oscillazioni minime, è costituito da poche unità percentuali di valore, e ben oltre il 90% di non-valore: la macchina umana è progettata per identificare nel valore ciò che sostiene la sopravvivenza, e nel non-valore ciò che minaccia la sopravvivenza.

La macchina umana è progettata per far scattare l’allarme quando intercetta una minaccia: il segnale di allarme, inconfondibile, è il dolore.

Pain.

La macchina umana è progettata per sfuggire alle minacce, o distruggere le minacce: fuga o lotta, comportamenti “semplici” guidati da software neurali estremamente antichi e complessi (ovvio, dato che la macchina è enormemente complessa) e così ottenere, nel più breve tempo possibile, con la salvezza,  il cessato allarme, la cessazione del dolore, la cessazione del pain.

Dunque, a stretto rigore, accogliere il compito di guardare tutto ciò che circonda e noi stessi in termini di valore e non-valore, e “accettare” che ben oltre il 90% sia (e siamo) non-valore, senza fuggire e senza distruggere, sopportando per tutto il tempo il dolore che costituisce il segnale di allarme, è contro natura?

Sì, in buona parte lo è.

Da questo punto si snodano i sentieri che portano agli antidoti, alcuni buoni, altri no, il segnale va spento, il dolore deve cessare, la macchina umana lo esige per il suo buon funzionamento; gli antidoti ci sono, vanno scelti quelli giusti, rispettando costantemente una legge sistemica ferrea:

no pain ↔ no learning ↔ no change ↔no improvement

Improvement vuol dire miglioramento, che misuriamo, ogni giorno, in termini di aumento del valore, diminuzione del non-valore di ciascun aspetto del processo su cui stiamo lavorando: ogni giorno, certo tenendo ben presente, ogni giorno, tra gli effetti della crescita di valore e della diminuzione del non-valore, quelli che riguardano produttività (pezzi per unità di tempo), e marginalità (cassa).

Misurare il miglioramento (Improvement) non è la stessa cosa che misurare i suoi effetti collaterali.

Indicatori come il lead time, il numero di pezzi prodotti, le ore uomo per pezzo o il rapporto costo/ricavo forniscono informazioni utili, ma non costituiscono il miglioramento stesso. Questi parametri sono solo conseguenze delle variazioni nel valore (ciò che il cliente è disposto a pagare) e nel non-valore generati durante e lungo il flusso operativo.

Concentrarsi esclusivamente su questi indicatori significa perdere il controllo sul miglioramento.

Una similitudine utile è quella degli specchietti retrovisori: forniscono informazioni importanti, ma non sono lo strumento con cui si guida l’auto: allo stesso modo, lead time, costi e altri indicatori non devono essere confusi con il “timone” che orienta l’azione continua di miglioramento.

Per questo, se sosteniamo questo Continuous Improvement, non ha senso preoccuparsi di “tagli di personale”, o “chiusure di siti” quando la congiuntura di mercato è sfavorevole: entrambi possono essere e sono effetti collaterali di ogni giorno, del costante focus su eliminare o diminuire il non-valore e aumentare il valore.

Effetti collaterali inevitabilmente correlati al tipo di Continuous Improvement che abbiamo adottato, la cui magnitudo riscontriamo anche oggi, scorrendo i quotidiani: Volkswagen licenzia e chiude stabilimenti in casa, Toyota no, e produce 2 milioni di auto più di Volkswagen con la metà del personale.

Entrambe sostengono il Continuous Improvement, ciascuna un tipo diverso di Continuous Improvement: a quanto è dato sapere da ricerche e studi pubblicati, l’occidentale Volkswagen adotta e usa tutti gli strumenti del Continuous Improvement, proprio come Toyota.

Ma, a differenza di Toyota, plausibilmente, non presidia continuamente il “dosaggio” di pain necessario a tenere aperte le condizioni di continuous learning (che poi diventa anche Continuous Improvement), impedendo di perdere la direzione del valore in ogni passo quotidiano; plausibilmente non presidia gli “antidoti” e le condizioni che permettono a ciascun soggetto in gioco di trattare ogni “problema” di valore e di non-valore come reale opportunità.

Aumentare il valore (per il Cliente) è, quasi esattamente, aumentare l’entalpia del sistema, l’energia dedicata a quelle trasformazioni che permettono di ottenere risorse dalla interazione con l’ambiente; diminuire o azzerare il non-valore (per il Cliente), è, quasi esattamente, diminuire l’entropia del sistema, tenerla al disotto della soglia oltre la quale il sistema collassa: due operazioni distinte, e indipendenti, che hanno, insieme, come effetto collaterale, la (buona) sopravvivenza del sistema e degli elementi che lo costituiscono.

Tutti hanno ragione: alle proposte generali di Continuous Improvement, visti i risultati ottenuti in quarant’anni dalla applicazione degli “strumenti” kaizen, lean, wcm e compagnia cantante, focalizzate sugli strumenti, sapendo che il margine competitivo che si ottiene in quel modo non è molto interessante, si può anche dire di no, gli “strumenti” si costruiscono, proprio come ha fatto Toyota… certo meglio che niente, ma in quel modo non si vince, non si sopravvive.

A questa specifica, sapiente e sperimentata interpretazione del Continuous Improvement, alla via italiana del miglioramento continuo, beh, meglio rispondere Assolutamente Sì, per favore…

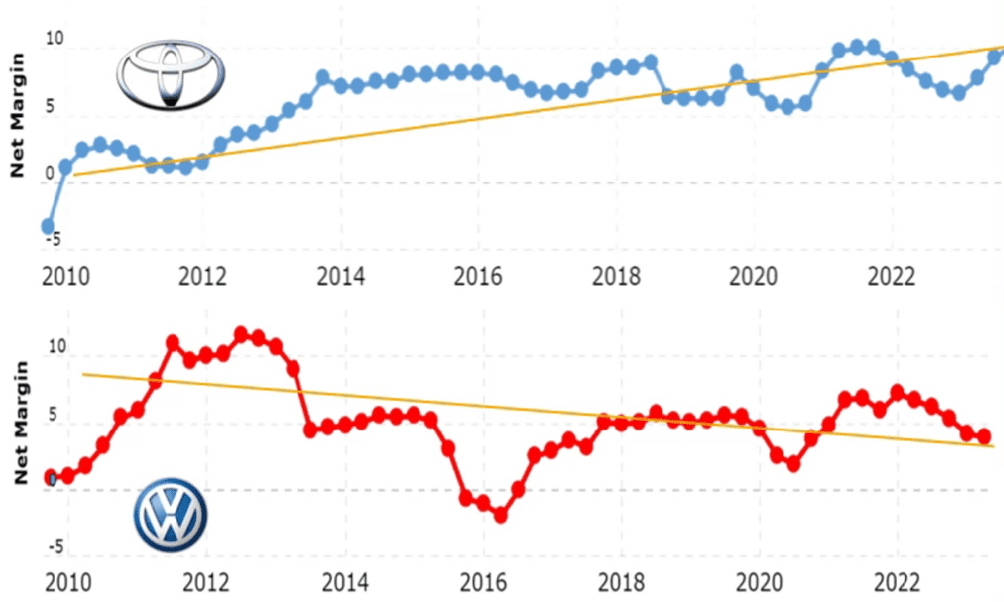
[i] Il dato non è affatto nuovo, certo è sorprendente, e riflette l’intera storia di Toyota: una rapida ricerca delle fonti, magari agevolata da qualche AI, conduce immediatamente a una decina di sorgenti quali: Il Sole 24 Ore, Motor1, Quattroruote, QuiFinanza, Repubblica, Reuters, Statista, Time, Toyota IT, Volkswagen Group Italia.  Più laborioso e costoso  è il frutto della analisi dei bilanci dei due gruppi, da cui abbiamo tratto, mesi fa il grafico sottostante, che riguarda i trend di marginalità:

Bastano una chiave e due teste

Abbiamo un pizzico di fortuna, beh, ci vuole, ogni tanto, no? La nostra ingegner sta per presentare il frutto del primo token di 20 microLAB al Management Team, 5 slide, le vediamo insieme… prima slide, due numeri, 24% e 105%.

24% è la misura del miglioramento di processo stimato prima che iniziassimo il lavoro insieme (tabella dei dati a corredo in file a parte, da distribuire dopo la presentazione).

105% è la misura del miglioramento di processo realizzato nel corso di 20 microLAB… tabella dei dati a corredo in file a parte.

Siamo contenti? Eh sì, e tanto… durante i microLAB ne abbiamo viste di cotte e di crude, ha funzionato anche questa volta.

Le altre slide riportano in sintesi altri dati, miglioramento marginalità, lead time di processo, presentazione ben fatta, ricca e significativa.

Anche la nostra ingegnerona si è sorbita, negli anni, tutto il repertorio kaizen-lean, perché con noi sì (105%) e prima no (24%)?

È una media azienda, secondo gli standard europei, complessità organizzativa, dei mercati, dei processi, certo non facile, gli intrecci e le interdipendenze sono noti: che cosa ha realmente fatto la differenza?

Alla fine tutta questa complessità e difficoltà si riduce a poco: il miglioramento (continuo, spot, quel che volete… dove volete, sul lavoro, a casa, nello sport, nelle relazioni…) si può ottenere aumentando il valore generato e riducendo, eliminando, il non-valore.

E questa è la chiave. Semplice, no?

Facile? Ah no, facile proprio no. Bisogna individuare con precisione il “Cliente”, e la cosa non è così ovvia dappertutto: più facile sul lavoro, il Cliente è quello là fuori (e solo quello là fuori, non fatevi fregare dai clienti interni, la questione è cruciale, il Cliente deve essere sempre fuori, nell’ambiente, non dentro il sistema in cui ci si trova)) che paga quello che riceve.

Valore e non-valore devono essere rigorosamente individuati osservando e analizzando i processi dal punto di vista del Cliente: ad esempio, il trasporto è non-valore, la trasformazione è valore.

Sette tipi fondamentali di non-valore, sono i vecchi muda di kaizeniana memoria, bastano ampiamente, non ne servono di più, e già per il normale lavoro quotidiano mica è scontato che li abbiamo costantemente presenti, tutti conosciamo la trappola del settimo nano.

E poi due teste.

Bisogna essere in due, per riuscire, le eccezioni sono rarissime, da una su mille a una su diecimila, più o meno quello è l’ordine di grandezza.

Li abbiamo chiamati spalla e protagonista, i protagonisti siamo noi, la spalla è chi ci aiuta, dall’inizio alla fine: individuare correttamente valore e non-valore, individuare e realizzare ciò che aumenta il valore e toglie di mezzo il non-valore, e poi, una volta raggiunta la nuova condizione “produttiva”, ricominciare e migliorare ancora, aumentare il valore, togliere di mezzo il non-valore…

Quindi la spalla deve essere un esperto? Un sapiente? Mah, sì e no: sul lavoro, che è l’ambito che ci interessa ora, it’s not rocket science, non servono scienziati NASA per questo.

Certo deve conoscere i sette nani (e anche noi li dobbiamo conoscere), ma per questo si fa presto… e deve riuscire a guardare, con noi, ogni step, dal punto di vista del Cliente, e individuare il prima possibile, correttamente, con noi, valore e non-valore di ogni step.

Poi ci deve aiutare (non sostituirsi a noi, proprio solo aiutarci) nella fase di osservazione e analisi, individuare l’azione che può aumentare il valore o eliminare il non-valore, poi fare test e prove, verificare e valutare il risultato ottenuto, e trasformarlo nel nuovo standard, se la verifica è positiva.

E, se non lo è, ricominciare da capo… eh? Ah sì, roba vecchia anche questa, PDCA, mica serve altro, it is not rocket science, l’avevo detto.

Insomma tutta roba vecchia, nota e arcinota: eppure, i fatti e i numeri dicono che questo non funziona, non basta per generare, con continuità, miglioramenti di produttività e di marginalità.

Vero.

Perché?

Perché, pur usando la chiave corretta, non ci si riesce? A parte le solite Toyota, Komatsu e Honda…

Non che la letteratura sia sterminata, ma è abbastanza nutrita, in molti hanno provato a rispondere, a proporre nuove ricette, per quaranta e più anni, tutti sono andati a sbattere, più o meno rapidamente, il naso contro il muro.

In uno dei contributi migliori che anch’io conosco (Toyota Kata, Rother M. et Alii, 2010)si trovano indicazioni interessanti, pezzetti di tentativi di risposta, negli altri, tanti, troviamo tantissimi how-to, le risposte ai perché proprio no.

Non è interessante? Pur sapendo tutti che nessun problema può efficacemente essere risolto se non conoscendo bene il problema, avendolo capito a fondo, continuiamo a trovare proposte di soluzione sempre (apparentemente, sono in verità revamp, restyling, rephrasing, relabelling) nuove, e nessuna nuova risposta a: perché?

Ecco, di nuovo qualcosa c’è, in ciò che proponiamo: non funziona perché continuano (loro, noi no) a considerare il problema in modo non-sistemico.

E anche quando ci provano (sì, qualcuno ci ha provato, anche di recente, ho in mente un valido ingegnere, conosciuto quando servii Schneider Electric, non pochi anni fa), ci vuole poco a vedere che di sistemico, in quel che propongono, c’è proprio pochino… meglio che niente, ma pochino.

C’è il richiamo a guardare, a considerare, analizzare il “sistema”, ma in genere nulla di nuovo sul come. Tra le prime ragioni di questa difficoltà non sormontata c’è un buco importante, può sembrare pura teoria, o addirittura metafisica, ma il fatto è che alla base si trova un modello della mente umana povero, inconsistente e contraddittorio.

E sulla base di questo modello, per lo più usato senza nemmeno pensarci, poiché è quello più “comune” e a cui nessuno o quasi obietta e si oppone, vengono ideate e adottate pratiche di insegnamento-apprendimento che si dimostrano, irrimediabilmente, inefficaci.

E allora arriviamo noi a spiegarvi quale è quello giusto, o almeno migliore di prima e a dirvi come si fa? Sicuramente no. Dire, raccontare, serve a poco, spesso anzi fa danno.

Non che sia un mistero, non c’è alcun mistero, un primo abbozzo di un modello sistemico della mente umana l’ho pubblicato nel 2016, è accessibile a chiunque, ISBN 9788892317758, da allora ho fatto parecchi passi avanti, ma il modello ha ricevuto poche variazioni, è bello robusto, ha tenuto bene il mare di questi anni.

Dire qui in che cosa consiste la “novità” ci vuol poco: come tutti, anche la nostra ingegnerona, per passare dal 24% al 105%, ha modificato alcuni suoi software neurali (sì, siamo macchine biologiche, sì, funzioniamo ricorrendo a software neurali, sì, una parte di loro sono modificabili): avrebbe potuto farlo prima da sola? In teoria sì, statistica è sempre quella, da 1 su mille a 1 su diecimila… per inciso, io non sono tra quelli.

Per modificare i nostri software più “critici”, cosa che solo noi possiamo fare e nessun altro, nella stragrande maggioranza dei casi ci serve l’aiuto di un altro, di una spalla, come l’abbiamo chiamata per semplificare a farci capire, nei limiti del possibile.

Descrivere esattamente che cosa fa e non fa una buona spalla non è impossibile, è molto lungo, qui non c’è posto: ma anche se ci fosse, servirebbe a poco, darebbe forse una immagine più dettagliata, ma necessariamente incompleta e, sostanzialmente, poco o nulla operazionabile.

È esattamente come per il nucleo primo del nostro metodo, individuare valore e non-valore, si impara facendo, si fa imparando, senza il diretto contatto con il processo, il più frequente e continuo possibile, aumenta esponenzialmente il rischio di far chiacchiere a vuoto.

Mentre a noi piace e serve la semplice chiarezza del: prima=24%, dopo=105%

Non serve dirti come si fa perché tu apprenda, serve farlo.

E dopo che lo avrai fatto, dopo che avrai raccolto le prove della tua riuscita, allora saprai come si fa.

La spalla, nel contesto complesso del lavoro organizzato, è anche altro, fa anche altro, oltre a rendere possibile apprendimento-cambiamento-miglioramento: noi di Valinova siamo spalle temporanee, usabili per avviare il miglioramento continuo che non si ferma più, per abilitare le tue “spalle” e poi uscire di scena, il più presto possibile … per oggi basta, penso.


Irresistibile, arrivata ora, fresca fresca: la nostra ingegnerona ha presentato il suo lavoro, e ci manda un sintetico txt, [17:33, 22/07/2024] Finito: i colleghi molto  e sinceramente interessati, il DJ ha detto che dobbiamo trovare il modo di mettere i giovani a lavorare con questa metodologia… è andata bene.

Beh, due bollicine ci stanno, un po’ di festa, pur piccola, pur breve, bisogna proprio farla, è igiene e profilassi del buon comportamento umano, altrimenti si pagano costi salati.

Mi chiedo come mai al boss sia venuto in mente di spezzare una lancia in favore del coinvolgimento dei giovani, ovviamente non ho la risposta, l’ho visto di sfuggita una volta, la sua è una agenda da mal di testa permanente, a quanto dice la nostra magnifica ingegnerona… ma una ipotesi forte ce l’ho.

I giovani presentano una maggiore neuroplasticità rispetto ai meno giovani, e quindi…

Quindi un bel niente. L’età presenta una debole correlazione con il successo del nostro lavoro, le probabilità di successo sono le stesse per tutte le fasce d’età, questo è il riscontro di anni di lavoro e centinaia di persone “servite”, i fattori dirimenti sono proprio altri. Quali?

Beh, dài, un’altra volta, adesso facciamo festa.

Vieni avanti, cretino!

Il nostro Ing. è contento, la nuova configurazione funziona alla grande, costo zero, investimenti zero, produttività +25%, la sua gente trova in questo migliori condizioni di lavoro e si è aperta una specie di “gara” interna, a chi fa meglio nel togliere/ridurre non-valore e aumentare il valore… gara che il nostro Ing. incoraggia in tutti i modi che conosce.

Nel gruppo c’è uno che si è messo di traverso, io quel lavoro non lo faccio, ci ho l’esenzione. Roba seria, mica noccioline: solida certificazione medica, pienamente confermata anche dal Medico del Lavoro aziendale, Jorge non può e non deve entrare a contatto con alcuni specifici tipi di materiali, e, dato che quella lavorazione impiega alcune sostanze simili a quelle per lui tossiche, evidentemente non vuole mettere a repentaglio la propria salute.

Sul principio sono tutti d’accordo, sulla regola non ci sono obiezioni di sorta: nessuno deve mettere a repentaglio salute e sicurezza, mai e in nessun caso, l’azienda su questo è feroce, al limite della persecuzione… il nostro Ing. si è trovato direttamente coinvolto in un piccolo incidente sul lavoro, anni fa, per non avere lui stesso osservato una regola minore di sicurezza, facendosi un po’ male, nulla di che, ma si scatenò l’inferno, severe ammonizioni, multe, valutazione delle performance massacrata.

Lezione pesantissima, presa e mai più dimenticata.

A volte però viene il sospetto che Jorge, sulla questione, ci marci un po’… il team di cui fa parte non la vede sempre bene, neanche l’Ing… le dinamiche sono note, e che Jorge sia fulmineo nel tirare fuori la carta dell’esenzione, beh sì.

Il nostro Ing. studia a fondo la cosa, verifica, controlla, chiede la valutazione al Medico del Lavoro, il quale verifica accuratamente, e conferma che nei cicli di lavorazione ridisegnati NON vengono impiegate sostanze con cui Jorge NON deve entrare in contatto: dunque Jorge non può esentarsi dal fare il lavoro che fanno tutti i compagni di squadra, e dal rispettare il criterio comune della elevata sostituibilità, tutti i membri della squadra devono potersi intercambiare in quelle specifiche lavorazioni… insomma devono conoscere il mestiere comune e condiviso, saperlo fare e farlo sufficientemente bene.

E ora si tratta di rimettere in campo Jorge, fin qui rimasto in panchina.

Perché diavolo mi sia venuto in mente proprio Vieni avanti cretino, del duo Chiari-Campanini, anni 60 del secolo scorso, mah, non saprei: vero, seguo il filo spalla-protagonista, in questo caso il nostro Ing. è la spalla, e Jorge il protagonista. Alla interazione spalla-protagonista dedichiamo la più grande attenzione, e sosteniamo al meglio delle nostre capacità i nostri protagonisti nel trovare il modo di essere spalle solide ed efficaci per e con i loro protagonisti.

La strategia di re-ingaggio di Jorge individuata e velocemente attuata dal nostro Ing. mi ha un po’ spiazzato: convoca una breve riunione, lui, il Medico del Lavoro, Il Responsabile della Sicurezza, il Rappresentante Sindacale, e Jorge, comunica direttamente a Jorge le conclusioni dello studio, lascia che sia il Medico del lavoro a rispondere  e rassicurare, intervengono anche gli altri, la riunione finisce rapidamente, obiezioni risolte, Jorge farà la sua parte.

Bene, no?

Mi sono rivisto alcune gag del duo Chiari-Campanini, scoprendo che erano pezzi di trent’anni prima, non proprio una novità, e li ho trovati gustosi, ben fatti, una qualità di comicità e di umorismo datati, certamente, ma ancora ben funzionanti… ora, non c’è dubbio che un conto sia l’officina e un conto sia il teatro, il filo comune è (non sembra, è proprio) alleanza che non viene messa in dubbio, sintonia che permette al duo di ottenere risultati impossibili a ciascuno dei due separatamente.

Chiari e Campanini eseguono un task comune, condiviso, pensato insieme, deciso insieme, hanno fatto numerose prove prima di andare in scena, aggiustando il tiro, i tempi, i toni, le “invenzioni”, le improvvisazioni possibili.

Nella strategia del nostro Ing. non mi è riuscito di ritrovare questi fili, e avrei proprio voluto… ci ho visto il restare fedeli, semi-consapevolmente, alle proprie credenze, costruite in anni e poi più rimesse in discussione, meccanicamente obbedite, oso dire ciecamente eseguite.

Il che, a conforto di noi tutti, è assolutamente normale e giusto: sono codici che abbiamo messo a punto lavorandoci per anni, insieme a codici ereditati via DNA, codici che hanno resistito alle prove più dure e portato a noi i migliori risultati possibili. Fino ad oggi.

Esattamente quello che troviamo quando ci mettiamo al lavoro su valore e non-valore, buoni vecchi codici collaudati e sicuri. Fino ad oggi.

E, esattamente come per il cruciale lavoro su valore e non-valore, anche per il lavoro sul miglioramento continuo della azione spalla-protagonista, processo tra i più complessi al mondo, vale lo stesso paradigma: che cosa è valore, che cosa è non-valore, inflessibilmente determinati ad aumentare il valore e togliere di mezzo il non-valore… ogni giorno, da oggi in poi.

Difficile? Ma no, niente di impossibile, o di eroico, roba fattibile, quotidiana.

Vale la pena? Sì, produttività, marginalità si devono accompagnare necessariamente ad una buona, sempre in miglioramento, qualità del tempo, della vita lavorativa.

Penso che per tutti noi sia relativamente facile trovare una situazione simile a quella in cui si è trovato il nostro Ing., e in cui, più o meno, abbiamo usato la stessa strategia, magari anche dicendoci che era andata bene, che eravamo stati bravi.

Penso anche che ci sia venuto in mente, adesso, che senza il fondamento della alleanza sincera e coraggiosa, della condivisione, del lavorarci insieme, anche se lo spettacolo ha successo una volta, non sia proprio possibile sciogliere definitivamente un dubbio, più o meno questo: chi è il cretino?


Se pensi che questo articolo possa essere di aiuto alla tua rete, alla tua comunità, ri-postalo 😊

#produttività #marginalità #valore #worklifebalance

Produttività, Marginalità, Costo e Valore

Maria ci accoglie con un sorriso tirato, è appena uscita da una riunione di budget, cui ha partecipato anche il Grande Capo in visita pastorale, sorridente e durissimo come sempre, tanti complimenti e congratulazioni, il 23/24 un anno fantastico, il migliore dal 2008, sostanziosi bonus per tutti, bravi!, bravi!, ma sta arrivando la crisi, e quindi bisogna tagliare.

Già, racconta Maria, solita solfa, e poi che vuol dire tagliare? Fare come facemmo con gli impianti di (omissis)? Tagliammo così tanto e così bene che poi quando tornarono gli ordinativi e bisognò riattivare gli impianti, caddero altre teste perché mancava la gente che facesse andare gli impianti… fu un disastro…

Maria scrolla il capo, triste e un po’ preoccupata… proprio adesso che sta per presentare il lavoro fatto e il piano di miglioramento della produzione del suo reparto, +100% (sì, somincia a diventare noioso, ancora + 100%) e +30% di margine…

Il Grande capo dice: tagliare almeno il 10%… di che? Ma è ovvio, no? due grandi voci, costi e ricavi, mica vorrai tagliare i ricavi, ci mancherebbe, e quindi vuol dire tagliare costi… nuova scrollata di capo.

In quel pezzo di fabbrica ci sono sei capi, del livello di Maria, sono usciti dalla riunione con il budget da rifare, e la consegna del 10%…

Riguardiamo la presentazione, ricontrolliamo i dati e i numeri, sono solidi, e molto belli… il 30% di margine viene ottenuto, a volerla leggere così, attraverso “tagli”, effetto collaterale della rimozione di NON-Valore: quindi di che cosa ci preoccupiamo? Il 10% di “saving” richiesto è molto meno del 30% che gli stiamo dando.

E questo è il punto, chiave.

Non otteniamo margine in più e produttività in più focalizzandoci sul taglio dei costi, variante della caccia agli sprechi, otteniamo l’una e l’altra tenendo salda la presa sulla generazione di maggior Valore e sulla rimozione del NON-Valore, ogni giorno, non spinti dal Grande Capo al taglio del 10% dei costi, ma sostenuti, ogni giorno, dalla ricerca, scientifica, e dalla scoperta, scientifica, di come aumentare Valore e di come rimuovere NON-Valore dai processi.

Non ci facciamo fregare dalle cosiddette ottimizzazioni, di cui il taglio dei costi è una variante mascherata: focalizzarci sulla ottimizzazione vuol dire porsi un limite, incompatibile con il metodo Valinova.

E non è una sbruffonata, è un tratto specifico e prezioso del codice neurale, del nuovo codice neurale che usiamo per guardare il processo di produzione reale, attraverso cui generiamo beni materiali e beni immateriali, prodotti e servizi.

Ottimizzare confonde le idee ed il pensiero che le insegue, costringe a puntare in una direzione diversa da quella che, con molto maggior profitto e successo, possiamo e vogliamo seguire: accrescere Valore, rimuovere NON-Valore, ad ogni passo.

La questione costi ci complica inutilmente la visuale, i costi sono dovunque, sia collegati al Valore che collegati al NON-Valore, è ovvio: e che facciamo? Andiamo a caccia dei costi “cattivi”? e come li individuiamo? Non che non ci siano manuali sul tema, c’è tutto, di tutto, una babele assordante, un frastuono insopportabile.

Individuare e rimuovere il NON-valore, aumentare il Valore: fai questo, ogni giorno, e i “costi” si tagliano da soli, ogni giorno.

Finiamo di esaminare i supporti di presentazione, e finalmente Maria scoppia a ridere, gli occhi le brillano di soddisfazione… vedendo le nostre facce interrogative ci spiega: a un certo punto il Grande Capo se ne va, e noi continuiamo, resta il Piccolo Capo (CEO ITALIA), che è il capo del capo di Maria, si volta verso di me e mi dice, preoccupato: e come la mettiamo con la tua produzione? Tra 60 giorni è possibile che gli ordinativi raddoppino, dovrai fare il doppio di quello che fai ora! E io giù a cannone, ce li hai gli ordini in mano? No? Beh, io sono pronta ora, quel che andava fatto per raddoppiare l’ho già fatto…. Ahhh, che soddisfazione!

Poi ci guarda, e ci dice: quando abbiamo cominciato, a me sembrava già un ottimo risultato arrivare in 6 mesi a un +40% di produttività, e non ci credevo quando mi dicevate mavà, almeno 100%, mi son detta: sbruffoni, non ne sanno abbastanza di quel che si fa qui, non ci credo.

Beh, ora i complimenti ve li faccio io… non la lasciamo finire, nahh, siamo stati bravi, tutti noi, ma tu di più, onore al merito. Vediamo come va la presentazione, noi sappiamo già che andrà benissimo, e poi magari due bollicine di festeggio le condividiamo… in remoto, vabbé, son buone lo stesso. Brava Maria!

I costi sono dovunque, sia collegati al Valore che collegati al NON-Valore, è ovvio: e che facciamo? Andiamo a caccia dei costi “cattivi”? e come li individuiamo? Non che non ci siano manuali sul tema, c’è tutto, di tutto, una babele assordante, un frastuono insopportabile.

Individuare e rimuovere il NON-valore, aumentare il Valore: fai questo, ogni giorno, e i “costi” si tagliano da soli, ogni giorno.

#produttività #marginalità #valore #costcutting

Produttività, Marginalità e Miglioramento Continuo

“Da qualunque parte venga il miglioramento, è sempre benvenuto”, così mi disse, non molto tempo fa, una ingegnere ( o adesso si dice ingegnera… a me suona malissimo), Continuous Improvement Manager… e come si fa a non essere d’accordo con lei?

“ A me quando dicono “miglioramento continuo” mi viene una rabbia sorda e incontenibile, mi ribello, macchè, tutte sciocchezze, quisquilie, pinzillacchere, come diceva Totò: io sono per il miglioramento stravolgente, quello che cambia davvero le cose, l’innovazione spinta”… Supply Chain Global Director, astrofisico… e a chi non piacerebbe mettere le mani su un vero game changer, ciò che ribalta i destini e gli scenari a nostro favore?

“Io quel foglietto da compilare a mano e dare al Collaudatore di Terza Parte non lo voglio più vedere, non lo posso più vedere: miglioriamo questo, per cominciare!”… Operations Director, tra le prime battute di avvio del primo microLAB, evidente no? tempo buttato via, precisione a rischio, errori di trascrizione, tracciabilità critica… mica aveva torto, ti sembra?

Le domande, credo, a cui il Continuous Improvement deve dare risposta sono almeno tre, piatto piatto: come lo riconosciamo, l’improvement, da dove lo tiriamo fuori, e poi come lo rendiamo continuo.

A queste tre domande, per quel che vedo, ciascuno risponde abbastanza come gli pare, con i suoi KPI, le sue procedure di “estrazione” delle idee di miglioramento, la sua interpretazione del significato di “continuo”: in più di un senso, ciascuno fa tornare i conti a modo suo, con buona pace di tutti, o quasi.

Che io sappia, da sempre, la regola della arena competitiva è una sola: non interessa come tu ci riesci, interessa che riesci a dimostrare di saper mantenere il margine competitivo. Insomma che tu esca vivo e trionfante dalla arena, fai come ti pare.

Non è proprio che possiamo fare come ci pare, siamo soggetti a vincoli, locali e globali: ma fino ad oggi ciascuno, singolo soggetto o grande impresa che sia, in tema di Continuous Improvement, ecco, diciamo che può fare abbastanza come gli pare.

Ciascuno può scegliere di usare i criteri, i KPI, che vuole, ce ne sono decine

Ciascuno può adottare le metodiche di estrazione che vuole, dalla cassetta dei suggerimenti ai dipartimenti di R&D

Ciascuno può interpretare Continuous come vuole, da costante apertura al miglioramento, desiderio di miglioramento, a impegno e ricompensa del miglioramento, workshop dedicati al miglioramento, i modi sono molti

È vero, da parecchi decenni abbiamo a che fare con la formidabile complessità della arena globale, e in linea di principio accettiamo che non esistano, da nessune parte, risposte semplici a problemi complessi, scatolette e cigni neri, innovation manager e R&D, tutto serve e concorre.

Ma non ci possiamo sottrarre a una evidenza, ampiamente documentata: nella rissa quotidiana tra chi combatte nella arena, tutti fanno di tutto, pochissimi, si contano sulle dita di una sola mano, sono inflessibili su che cosa vuol dire Miglioramento Continuo, tagliando di netto le domande cui rispondere, che diventano due e solo due, e hanno, ciascuna, una e una sola risposta.

Che cosa è Miglioramento? È incremento di produttività e marginalità.

Come lo si genera? Continuous vuol dire: ogni giorno, estraendolo dalla riconfigurazione dei processi organizzativi, eliminando il non-valore, aumentando il valore.

Dunque evviva l’ingegnera, sì, da qualunque parte vengano i miglioramenti sono benvenuti, evviva l’astrofisico e i suoi cigni neri, evviva gli R&D, gli Innovation Manager, che ciascuno dia la sua parte.

E intanto che aspettiamo che arrivino game changer, innovazioni, idee di miglioramento e cigni neri, beh, diamoci da fare, oggi, adesso: togli non-valore, aumenta valore.

Chi lo fa davvero? Uffa, lo sanno tutti, no? Toyota, Komatsu Honda… e da un po’ anche chi ha adottato il metodo Valinova.

Giro di boa

Nessuno dei due c’entra niente con la vela, o la nautica, Stefano è appassionato di moto, di musica, di cinema, niente a che fare con l’acqua, io da anni sono un atleta professionista, terza categoria FIBIS, riconosciuta e integrata nel CONI, biliardo internazionale specialità 5 birilli, film, musica, e parecchia altra roba, anche qui niente acqua: ma le similitudini sono una cosa serissima, e l’immagine che ho di questi primi mesi del 2024 è proprio quella di una virata durissima.

Restando nella similitudine, per quasi due anni abbiamo tentato di tenerci il vento in poppa, sfruttando la corrente generata dal kaizen, dal six-sigma, dal WCM, dal Lean in tutte le sue salse, cercando accomodamenti, integrazioni, innovazione nella continuità: il confronto sul campo con “esperti della materia” e con profani non ci ha lasciato alternative, così non andiamo da nessuna parte.

Non che i dubbi non ci fossero, fin dall’inizio, Stefano spesso brontolava, i jap piacciono a pochi, la nomenclatura kaizen suona stantia, dà fastidio, bisognerebbe riuscire a fare le cose senza doverle nominare, gli si confonde la mente, credono di riconoscere qualcosa che hanno già visto, e finiscono per non capire quello che stiamo davvero facendo…

Dal punto di vista della specificità del metodo, della tekné, lui è il mio maestro, abbiamo cominciato ad occuparcene dieci anni fa, io allora ero dedito alle task-force aziendali per il cambiamento e lo sviluppo organizzativo, da mettere in piedi e sostenere fino a cambiamento/sviluppo ottenuto insegnavo all’università, e facevo l’executive coach, lui si era già fatto quasi tutto, maestro kaizen, green belt, lean, insomma tutto il repertorio.

Il riscontro comune, su fronti in parte simili ed in parte diversi era: maledizione, la gente non impara, uno su dieci, quando va molto bene, e non va sempre bene.

Il problema non sono le tecniche e gli strumenti, l’ostacolo non è lì: dov’è, e come lo rimuoviamo?

Ci siamo arrivati due anni fa, la Sistemica del Comportamento ( e dell’Apprendimento, apprendere è un comportamento, molto speciale, ma è e resta un comportamento)  Umano ha fornito chiavi indispensabili a riconfigurare completamente il metodo (e qui sono io il maestro), Stefano, bravissimo, sui suoi cantieri ha fatto le sperimentazioni indispensabili, esito positivo, io ho fatto altre sperimentazioni in ambiti completamente diversi, e ho portato conferme significative.

Siamo partiti con MK Consulting, microKaizen Consulting, cercando di tenere i pezzi buoni di tutti (il vento in poppa), ma siamo riusciti ad ottenere risultati soddisfacenti solo dove e quando abbiamo avuto il coraggio di mollare praticamente tutto quello che ha già segnato i passi di chi ci ha preceduto: ne abbiamo compreso le ragioni, e, per niente contenti della virata da fare(è una fatica boia, per noi), l’abbiamo iniziata, e ora andiamo di bolina.

Confermo, né io né Stefano abbiamo niente a che fare con la nautica, ma non bisogna essere esperti velisti per sapere che cosa vuol dire filare di bolina, andare di bolina… vabbè, lo ammetto, qualche lezione di vela l’ho presa, volevo provare la sensazione di muovermi senza il rumore dei motori, di catene e ruote dentate, ma non sono necessarie, per i nostri scopi, né a te che leggi, e nemmeno a noi.

A me e Stefano non piace mica tanto questa Italia, ci consideriamo cittadini del mondo, vorremmo esserlo, gli orizzonti nazional-popolari non ci entusiasmano per niente, abbiamo costantemente a che fare con questioni globali che non possono essere risolte su scala locale: ma che sia italiana l’origine del metodo, stante il fatto che, bongré malgré, io e Stefano siamo nati e cresciuti in Italia e siamo cittadini italiani, beh, non possiamo farci niente.

Due sono i cardini del metodo, elementi chiave noti a tutte le latitudini e longitudini: valore e legame.

Ci torneremo, ne riparleremo, i termini sono semplici, fin banali, i significati e le accezioni che utilizziamo, declinati nella pratica del cantiere (rinunciamo anche a ghemba, sigh, mi piaceva), spinti energicamente e risospinti ancor più energicamente verso la presa di ogni singolo istante come luogo di produzione ed espressione di valore e dis-valore, non- valore (peccato, niente più muda, mu-ri, erano così comodi…) non lo sono affatto

Il reale significato di buona protezione del legame spalla-protagonista non lo è per niente: ciascuno è, lo voglia o no lo sappia o no, spalla di qualcun altro, ciascuno è protagonista, lo sappia o no, lo voglia o no, a cui serve una spalla per fare un buon lavoro….

Sì, qui è Stefano a dare l’immagine, cinefilo implacabile…. E così anche senpai-kohai li dobbiamo lasciar andare, noi abbiamo un’altra storia… impossibile Stanlio senza Ollio, impossibile Totò senza De Filippo, impossibili tutte le coppie famose di tutte le nazioni europee, di UK, di tutti gli stati della federazione americana.

È solo una similitudine, qui, per cercare di aiutare a comprendere: là, sul cantiere, è carne e sangue, roba tosta, roba forte, di ogni minuto, ora, giorno: per niente banale e ovvia, ma conquista di ogni minuto, ora, giorno.

Il nome non è la cosa, si dice, ma i nomi sono solo la punta di una rete complessa che indica interazioni e significati nei meandri della nostra mente: non vogliamo nomi, interpretazioni che si sostituiscono a ciò che abbiamo sotto i nostri occhi… il tentativo, difficile, e neanche tanto nuovo, l’invito ad andare, a tornare, alle cose, alle cose stesse è di almeno due secoli fa, fallimentare a quel tempo, opportunamente alimentato, oggi, da una migliore comprensione di come funzioniamo come sistemi viventi,, beh, ha successo.

Prolungare qui, ora, il tentativo di spiegare che cosa è, in che cosa consiste il nuovo metodo, è tempo perso, le parole riprendono il sopravvento sulle cose: pensare facendo, fare pensando, sono la migliore approssimazione descrittiva, insufficiente e inadeguata. Perché? Qui stiamo solo pensando, non basta, occorre fare-mentre, pensare-mentre.

Per questo, non siamo riusciti a trovare migliori alternative, il microLAB, i microLAB, sono l’unica porta di accesso, lì è facendo-pensare, e pensando-fare.

Per questo, il giro di boa: ValiNova, prende il testimone e procede, va di bolina, sapendo quel che fa.

E sì, hai ragione, questo, adesso, è, potrebbe essere il tuo giro di boa: andare di bolina non rappresenta solo una sfida, ma anche un’opportunità per sfruttare efficacemente i venti del cambiamento. Richiede abilità e precisione, ma è proprio in queste condizioni che troviamo il potenziale per progredire, ancora, produttività e marginalità, non ce li siamo mai dimenticati.

Con ValiNova, sei attrezzato per affrontare con successo queste sfide, trasformando i venti contrari in un percorso verso il successo.

Il tuo microLAB ti aspetta, paziente, non ha fretta, e non si attarda: chi prima comincia prima arriva.

Produttività, Marginalità e Innovazione: tra vecchio e nuovo

C’è un bellissimo rumore intorno alla innovazione, di qualche giorno fa la conferma di poco meno di 300 milioni di euro investiti nel circuito delle start up, di tutti i tipi, cantinari, garagisti e ospitati negli hub, Talent Garden, Chilometro Rosso, nuove idee, invenzioni, di tutti i tipi, dispositivi, prodotti, formule chimiche, servizi.

Da questo vento delle startup sono stato toccato più volte, in questi anni, uno mi ha mezzo travolto, non è andata proprio bene, quasi ci rimetto le penne, beh, non tutte le ciambelle riescono col buco, similitudine che oggi ha perso quasi totalmente significato, non fosse per i dognut, non proprio ciambelle, ma hanno il buco e il dolce intorno.

All’aria sovraeccitata ed al disordinato turbine che per me ha caratterizzato quelle esperienze, lo ammetto, preferisco il costante martellare, vedere, rivedere, misurare, provare, riprovare, correggere, misurare, stabilizzare, e poi ricominciare, vedere, rivedere, scoprendo altri possibili passi, altro non-valore da togliere, altro valore da aggiungere, ogni giorno.

Noioso? Ah no, proprio no, per me resta moderatamente eccitante, più che abbastanza per rendere le mie giornate ragionevolmente soddisfacenti.

Questione soggettiva, dunque?

Direi di no, il nodo è sistemico, è per questo motivo che cerco qui di occuparmene.

Sul come si fa innovazione hanno scritto in molti, d’altro canto il termine stesso si presta a molteplici usi e interpretazioni: per me, per noi, il campo è limitato a ciò che di nuovo, di diverso (nuovo perché diverso da prima) introduco nei processi di lavoro, distinguendo accuratamente se e quando e quanto si tratta di strumenti (macchine, materiali, attrezzi), spazi, o protocolli di esecuzione di azioni.

Si possono certo trovare modi diversi per descrivere i modi attraverso cui ciascuno riconosce, riscontra, l’innovazione, anche se penso che, grosso modo, pur cambiando i nomi, gli ambiti siano sempre quelli: nessun dubbio sulla forte correlazione tra innovazione, produttività e marginalità?

Spero, per tutti, che i dubbi ci siano, e che l’attenzione e la capacità di distinguere tra innovazioni realmente capaci di togliere dis-valore e/o aumentare il valore (per il cliente), e quelle che sembrano tali e non lo sono, siano sempre elevate.

Trovare esempi di innovazioni realmente capaci di generare valore aggiunto in termini di produttività e marginalità, distinguendole dalle altre è relativamente semplice, seguire questo filo mi porterebbe lontano da ciò che vorrei cercare di illuminare un poco di più oggi, che è la parte “tra vecchio e nuovo”: come arrivo alla innovazione?

Valore che vieni, Valore che vai

12Arriva con due minuti di anticipo, abbiamo il tempo di scambiare il saluto, di informarci sullo stato attuale, come stai, come va, il tono generale è benevolo e amichevole, siamo tutti un po’ stanchi, d’altra parte siamo a fine giornata, ma la vivacità sembra non averne risentito.
Allo scoccare dell’inizio del lavoro, spaccando il secondo, Maria dice, bene, ho riguardato il video fatto, tre volte almeno, niente da fare, per me è tutto non valore, è tutto muda… il tono è tra lo sconsolato, l’arrabbiato, il deluso e l’imbarazzato. Vediamo insieme.
Attiva condivisione schermo, io sono a Milano, Stefano a Bologna, Maria a Treviso, per me letteralmente roba da fantascienza che leggevo da ragazzino… siamo al settimo microciclo, Maria inizia raccontare di quello che non si vede nel video, che cosa succedeva prima, perché l’operatore ripreso nel video sta iniziando quella operazione, poi si ferma, fa una risata e dice, no, adesso non ci serve, ci sono cascata ancora… è frustrante, ma mi sta proprio qui, tutto quello che vedo è muda, qui di valore non c’è niente…
Il video riprende un operatore, un collaboratore di Maria, di spalle, che sta eseguendo una serie di operazioni su alcuni touchscreen situati su una consolle che sembra un ponte di comando… in effetti lo è, ci troviamo in una ampia cabina sopraelevata, grandi vetrate da cui si vedono macchine, materiali, carri ponte, sinfonie di tubature in tutte le direzioni
Stefano sorride, e anch’io, sappiamo quanto sia forte la tentazione di spiegarci e spiegare il senso di ciò che stiamo osservando e facendo, poi pianamente chiede, dài, che cosa vedi?
E Maria, ecco, l’operatore sta impostando i parametri di riferimento necessari alla macchina F1 che vedete a sinistra, prima sul pannello di sinistra imposta i valori di traslazione e poi sul pannello di destra…
Stefano la interrompe, Maria, tu non stai vedendo quello che ci descrivi, dài, più basica, troppo mente, too mind (sappiamo che l’Ultimo Samurai fa parte dei suoi film preferiti)… Maria riprende, l’operatore si sposta verso il touchscreen di sinistra, muove il braccio e la mano, muda di movimento, preme alcuni tasti, è trasporto di informazioni, muda di trasporto, e poi si ferma, non fa più niente
Stefano interviene: impossibile, il nulla per noi è impossibile, l’operatore non può mai non fare niente, o fa qualcosa di valore o fa qualcosa di non-valore… e Maria, senza inquietarsi (per quel che vedo, io un po’ me la sarei presa, anzi, me la prendo proprio sempre quando mi correggono, riesco a nasconderlo però, probabilmente anche Maria), riprende e trasforma: sta fermo, non muove nulla… sta aspettando che dalla macchina arrivino le informazioni di conferma, attesa, muda di attesa, e poi si muove verso l’altro monitor… e di nuovo prorompe, ecco, lo vedete anche voi, è tutto muda, accidenti, qui di valore non c’è niente
E Stefano: ho una domanda, sembra che tu non te lo aspettassi, come mai non ti aspettavi la possibilità che tutto quello che avresti osservato avrebbe potuto essere muda?
Maria ride, già, i miei software neurali… e non avete visto ancora niente, guardate quella macchina là, sotto il cartello F2, è in funzione, sta scaldando un pezzo che poi andrà in lavorazione sull’altra postazione, e cioè il carro ponte lo dovrà prendere con le pinze, muda di movimento e trasporto, collocarlo sull’altra postazione, dove l’altra macchina eseguirà la lavorazione prevista, e deve andare piano nel trasferimento, e così intanto il pezzo si raffredda, quindi va scaldato ad una temperatura più alta di quella che serve per la lavorazione, per tenere conto della perdita durante il trasporto
Senti Maria, perché sposti il pezzo da lavorare?
Lo devo spostare, dove è ora viene portato in temperatura, la macchina che lo lavora è a cinque metri di distanza, lo devo spostare, sennò come si fa a lavorarlo!
Bene, perché devi spostarlo?
Sì qualche volta rischiamo di diventare uggiosi e irritanti, non abbiamo molte altre strade per aiutare Maria a spostare l’attenzione dall’obbedire all’ovvietà al cercare connessioni nuove…
Insistiamo: come potresti fare a meno di spostare il pezzo…
Devo spostarlo perché adesso l’operazione di riscaldamento è eseguita in un luogo distante dal luogo di lavorazione, le due macchine non sono state messe in fila e vicine… Certo che si tratta di un cambiamento mica facile proprio del modo di concepire, di pensare le cose, il trasporto del pezzo dal riscaldatore alla postazione di lavorazione era pensato come “devo, per forza, è necessario, è ovvio”, ora vediamo di avvicinarci proprio a quello che non passava neanche per l’anticamera del cervello, eseguire la lavorazione senza spostare il pezzo che ha raggiunto la temperatura giusta, eliminare trasporto (15 minuti) eliminare overheating (energia da misurare, ma parecchia di sicuro).
Maria si è un po’ scurita in volto, magari sente il peso del compito, probabilmente comincia a intuirne anche le conseguenze, nel ‘bene’ e nel ‘male’.
Già, Maria, hai ragione, è un cambiamento molto difficile.
I nostri software neurali di base, vecchiotti anzichenò, ma che ci hanno salvato la pelle per milioni di anni, ci incalzano. Ciò che, letteralmente, ci fanno desiderare, è ottenere di più, di meglio per noi SENZA cambiare nulla di come pensiamo e di come ci comportiamo, e siamo felici quando ci riusciamo: e questo, in sé, non è né stupido, né illogico, è ‘solo’ frutto di un adattamento particolarmente riuscito, che ha protetto la nostra sopravvivenza.
È il mondo che deve cambiare, sono gli altri che devono cambiare, sono loro che sono sbagliati, e uso tutto quello che ho per cambiare il mondo, per cambiare gli altri, non certo per cambiare me, io funziono bene così come sono, a costo di distruggerli, di ucciderli.
Questo ce lo abbiamo tutti, ce lo portiamo dietro tutti, è frutto della evoluzione della vita, della nostra specie, e non possiamo non averci a che fare, specie quando cerchiamo di sviluppare un upgrade dei nostri software… in un certo senso sono muda infilati nei nostri software, che possiamo ridurre solo se li riconosciamo, erano una buona soluzione milioni di anni fa, ora non lo sono più, non ci consegnano più, oggi, ciò di cui abbiamo bisogno oggi.
Per noi è del tutto “naturale” desiderare di ottenere di più, di meglio per noi SENZA cambiare nulla di come pensiamo e di come ci comportiamo, ed essere felici quando ci riusciamo: non siamo stupidi o inadeguati, questo è parte del funzionamento macchina-umana con cui abbiamo a che fare, partiamo da lì per migliorare.
Ricorda, è di tutti, è un “muda” di tutti, e il primo step per averci a che fare è riconoscerlo, non è né giusto, né sbagliato, non è un errore, non è una colpa, e “solo” muda.
Bene, Maria ci racconterà subito dopo come potrebbe ridisegnare layout e processo, raccomandiamo di trascrivere minuziosamente tutti i muda del video e di cominciare a misurarli, e di iniziare a tracciare uno schizzo del nuovo layout… questo è il next step, ci vediamo domani, alle 6
Ehi, per fare questo lavoro mi ci vorrà un bel po’… ci vorrà il tempo che ci vorrà, non te ne preoccupare, fai quello che ti è possibile, adesso la cosa più importante è fare un pezzetto ogni giorno: questo è necessario perché tu possa stabilizzare l’upgrade dei tuoi software neurali, noi tutti, macchine umane, funzioniamo così.
Un pezzetto ogni giorno toglie il consulente di torno (strappo un sorriso, bene), se non lo facciamo i software precedenti riprendono il campo.

Il tempo nel miglioramento

Stiamo guardando uno schema di impianto, fatto con CAD, nitido, preciso, una delle cinque campate servite dal carro ponte, Francesco collega ciascuna sezione ai video che abbiamo esaminato insieme, qui c’è quello, qua c’è questo, parte dalla terza sezione, dal basso verso l’alto, dove avviene una lavorazione effettuata da una macchina, il pezzo deve essere collocato con precisione millimetrica, altrimenti non solo la lavorazione genera difetto del pezzo lavorato, ma la macchina va letteralmente in pezzi… già successo, più di una volta, lezione imparata, ora non succede più.

Ma il prezzo da pagare è che il tempo di trasporto e settaggio del pezzo da lavorare è diventato molto lungo, il particolare attrezzo usato dal carroponte per traportare il semilavorato dalla postazione precedente alla terza sezione, che permette un settaggio finale di pochi secondi, impone un tempo molto molto lungo, il che ha un impatto fortissimo sul numero dei pezzi che è possibile lavorare per turno…

Così spiega Francesco, e vediamo che ha registrato il muda con questa dicitura: tempo di trasporto

Visti tanti, è uno spostamento prospettico del tutto normale, all’inizio, scartavetrarsi gli occhi e registrare solamente quel che si vede è facile a dirsi, una buona similitudine, provo: Francesco, ti chiedo di eliminare il tempo dalla tua registrazione, colonna m, casella 16…

Francesco ci guarda lievemente sorpreso, probabilmente non gli sembra una richiesta inaccettabile, vediamo che sposta il cursore nella direzione della cella … proseguo:

indicare il tempo, qui, rischia di confonderci le idee, il tempo non è importante, in questo momento non ci interessa, è solo un’ombra del muda… come lo sono i costi, ombre dei muda che abbiamo trovato. Rischia di indurci a occuparci del tempo, mentre per noi è chiaro che non importa quanto tempo ci mette, ora, è che è un muda di trasporto, il non valore resta finchè non lo eliminiamo.

Noi ora diamo la caccia ai muda, non seguiamo le loro ombre… lo so, ci vuole un po’ di allenamento, i vecchi software, buoni, ci dicono subito la loro, per questo ci viene  da registrare “tempo di trasporto”, restiamo senza accorgercene in un perimetro mentale in cui non riusciamo nemmeno a concepire l’idea che lo si possa eliminare, mentre è esattamente quella la direzione verso cui possiamo e dobbiamo andare.

Attraverso miglioramenti, non raggiungeremo mai la condizione ideale dello zero muda di trasporto, lo sappiamo già, ma migliorare possiamo, sempre.

Tempi e costi servono, ma servono dopo che siamo riusciti a tenere al centro i muda e a non scordarceli mai: tempi e costi sono elaborazioni della nostra mente, noi non vediamo il tempo, e non vediamo nemmeno i costi. Muda al centro, chiari, puliti, netti, precisi, sempre.

Francesco annuisce, modifica la casella M16, trasporto, punto.

***

Io non sono un insegnante, né con né senza la bacchetta, non insegno e non voglio insegnare nulla a nessuno… lo dico spesso, cerco di attenuare, ma non penso di aver risolto il mio muda di trasporto: nel mondo in cui sono ora non ci sono errori, non ci sono colpe… ci vuol poco a concludere che, beh, ma allora, non ci sono neanche le cose giuste, e neanche i meriti.

E questa conclusione, che per me è vera, anche a me fa paura. Resta la migliore chi trovato, sin qui.

Come riuscire a portare a Francesco, a porgere, ad aiutarlo nella mise en place del suo nuovo pezzo di software? Per me è ormai diventato “quasi” automatico, ma su questo automatismo tento,  e mi sembra di riuscire, di esercitare un “controllo” continuo, voglio (non “devo”) essere consapevole del passo che sto facendo, anche se mi viene facile, dopo tanti anni di esercizio.

Ma ogni volta è nuova, ogni volta quello che è stato prima, centinaia di persone, di visi, migliaia di situazioni affrontate, non contano più, non servono più, non posso farci conto: chi ho davanti adesso è una forma unica e irripetibile della vita, simile a me e a tutti per la parte, diciamo, sistemica, una parte dei software sono simili, ma anche se plausibilmente minoritaria, la quota di software neurali diversi è quella che decide il successo o il fallimento.

So che chi ho davanti “funziona” utilizzando un software che in parte io non conosco, che non ha precedenti, e non si ripeterà dopo, e so che è proprio da come riesco a governare le interazioni e le iterazioni con questa quota di software originale e sconosciuto che dipende totalmente il successo o l’insuccesso del mio lavoro… e del lavoro del mio cliente, da cui, ancora tornando a me, dipende la mia sopravvivenza, e da cui, tornando al cliente, dipende il suo successo o l’insuccesso nell’ottenere ciò che desidera ottenere per sé, produttività, marginalità, continuità, sicurezza.

Come faccio per ottenere che Francesco riesca a guardare stabilmente, senza confondersi, senza perdere la presa, le cose-da-cambiare, mantenga limpido l’orizzonte impossibile dello zero muda,  e non segua le “ombre” dei muda, gli effetti collaterali che generano nel flusso del processo che stiamo cercando di migliorare?

“Francesco, ti chiedo di eliminare il tempo dalla tua registrazione, colonna m, casella 16…”

In qualunque modo io la metta, qualunque cosa io dica o faccia, per il semplice “fatto” che è diversa da quella che, evidentemente, usa lui o lei, si pone come disconferma, suona come un non-va-bene, non-è-giusto/corretto/adeguato/appropriato… questo accade a tutti noi, sempre, e non c’è niente da fare, funzioniamo così.

Noi siamo sistemi, lo so, mi ripeto, anche questo è inevitabile, dotati di sofisticatissimi sistemi di controllo, dato che siamo “macchine sistemiche” estremamente complesse e sofisticate, abbiamo vitale bisogno che i nostri continui check diano luce verde, non solo cuore-fegato-polmoni-pancreas-muscoli-cervello, ma anche rete neurale, software di base, e software specializzati.

Che Francesco registri “tempi di trasporto” non è né colpa né errore, né giusto né sbagliato, è certamente il meglio che poteva fare quando lo ha fatto (ah sì, questo è un assoluto, è sempre vero, non adesso): quello che gli porgo gli dice che il suo software forse ha fatto cilecca.

Nel suo mondo, diciamo così, nel mondo normale, quello è errore, e se è errore, dato che lo ha fatto lui, allora ha sbagliato, se ha sbagliato non è stato all’altezza(è colpevole, è colpa sua), se non è stato all’altezza è in pericolo, possono mandarlo via: i software di controllo, che abbiamo tutti, basicamente, a fronte di un feedback negativo, attivano protezioni che possiamo chiamare standard, ce ne sono diverse, la più frequente è ignorarlo, elaborarlo come falso negativo, e tirare dritto.

La seconda è dimostrare che il feedback negativo è sbagliato, usualmente implica che anche chi fornisce feedback negativo è sbagliato, ciò che è sbagliato è una minaccia, meglio sbarazzarsene.

Mica lo facciamo apposta, questo è il funzionamento base di tutti… e come si “supera”?

Sì. lo so, ho dichiarato all’inizio quale attenuatore introduco il più presto possibile, non insegno niente a nessuno, non giudico niente e nessuno, magari mi ascolta e accoglie, magari non ci crede ed elabora seeee, eccone un altro: Francesco, di consulenti, ne ha visti passare decine nella sua vita, son cose che si dicono…

Anche se è la pura verità, niente di quello che indico a Francesco gli è nuovo, sa, letteralmente, sa tutto ciò che gli serve sapere, ha tutte le connessioni tra i pezzi che gli serve manipolare: quindi, tecnicamente, letteralmente, io non insegno proprio nulla.

Questo non significa che non faccio nulla, certo sono un elemento attivo di una trasformazione che altrimenti, molto probabilmente, non avverrebbe… sono pochi quelli che, in questo ambito, ce la fanno da soli, ne ho in mente un paio su centinaia.

Non ho dichiarato entro quale frame, quale cornice ho fatto quel che ho fatto, e nemmeno che cosa ho fatto (e, soprattutto, NON fatto) per costruire quella cornice entro cui interagiamo, la parte di cornice che dipende da me… e non lo dico di sicuro, è uno dei segreti più preziosi del mestiere che faccio, potrei dire segreto dell’arte, se mi reputassi un Maestro, e non mi piace affatto reputarmi tale.

Comunque il segreto me lo tengo…  se lo è tenuto Taiichi Ohno per decenni, beh, penso proprio che lo imiterò.

Il valore si trova nel “prodotto” consegnato, e qui consegnato vuol dire che è stato accettato e viene usato, tutto quello che io faccio prima che realizzi questa condizione è muda, io sono muda per tutto il tempo in cui non sto elaborando con il mio cliente ciò che gli serve per il suo successo, lì è trasformazione, solo la trasformazione è valore, in genere tra l’1% e il 5% di qualunque processo produttivo, misurato in tempo, se volete.

E niente garantisce che la “lavorazione” riesca senza produrre muda di difetto, ogni volta è un esperimento, da costruire insieme e poi… beh il resto, probabilmente, lo sapete. E se non lo sapete, sapete come trovarmi.